При сгибании коротких толстых пластин, машинная мощность Это лишь одна часть уравнения. Конфигурация листогибочного пресса может напрямую влиять на положение заготовки, на то, как обрабатывается изгибающая нагрузка, и на то, насколько стабильно можно получить требуемую форму.
Это становится особенно важным, когда длина изгиба относительно мала, но пластина толстая и тяжелая. В таких условиях станок подвергается более концентрированной изгибающей нагрузке, чем при обычной обработке листового металла.
По этой причине специализированный листогибочный пресс для тяжелых листов следует подбирать с учетом конкретных задач гибки, а не просто исходя из номинальной грузоподъемности.
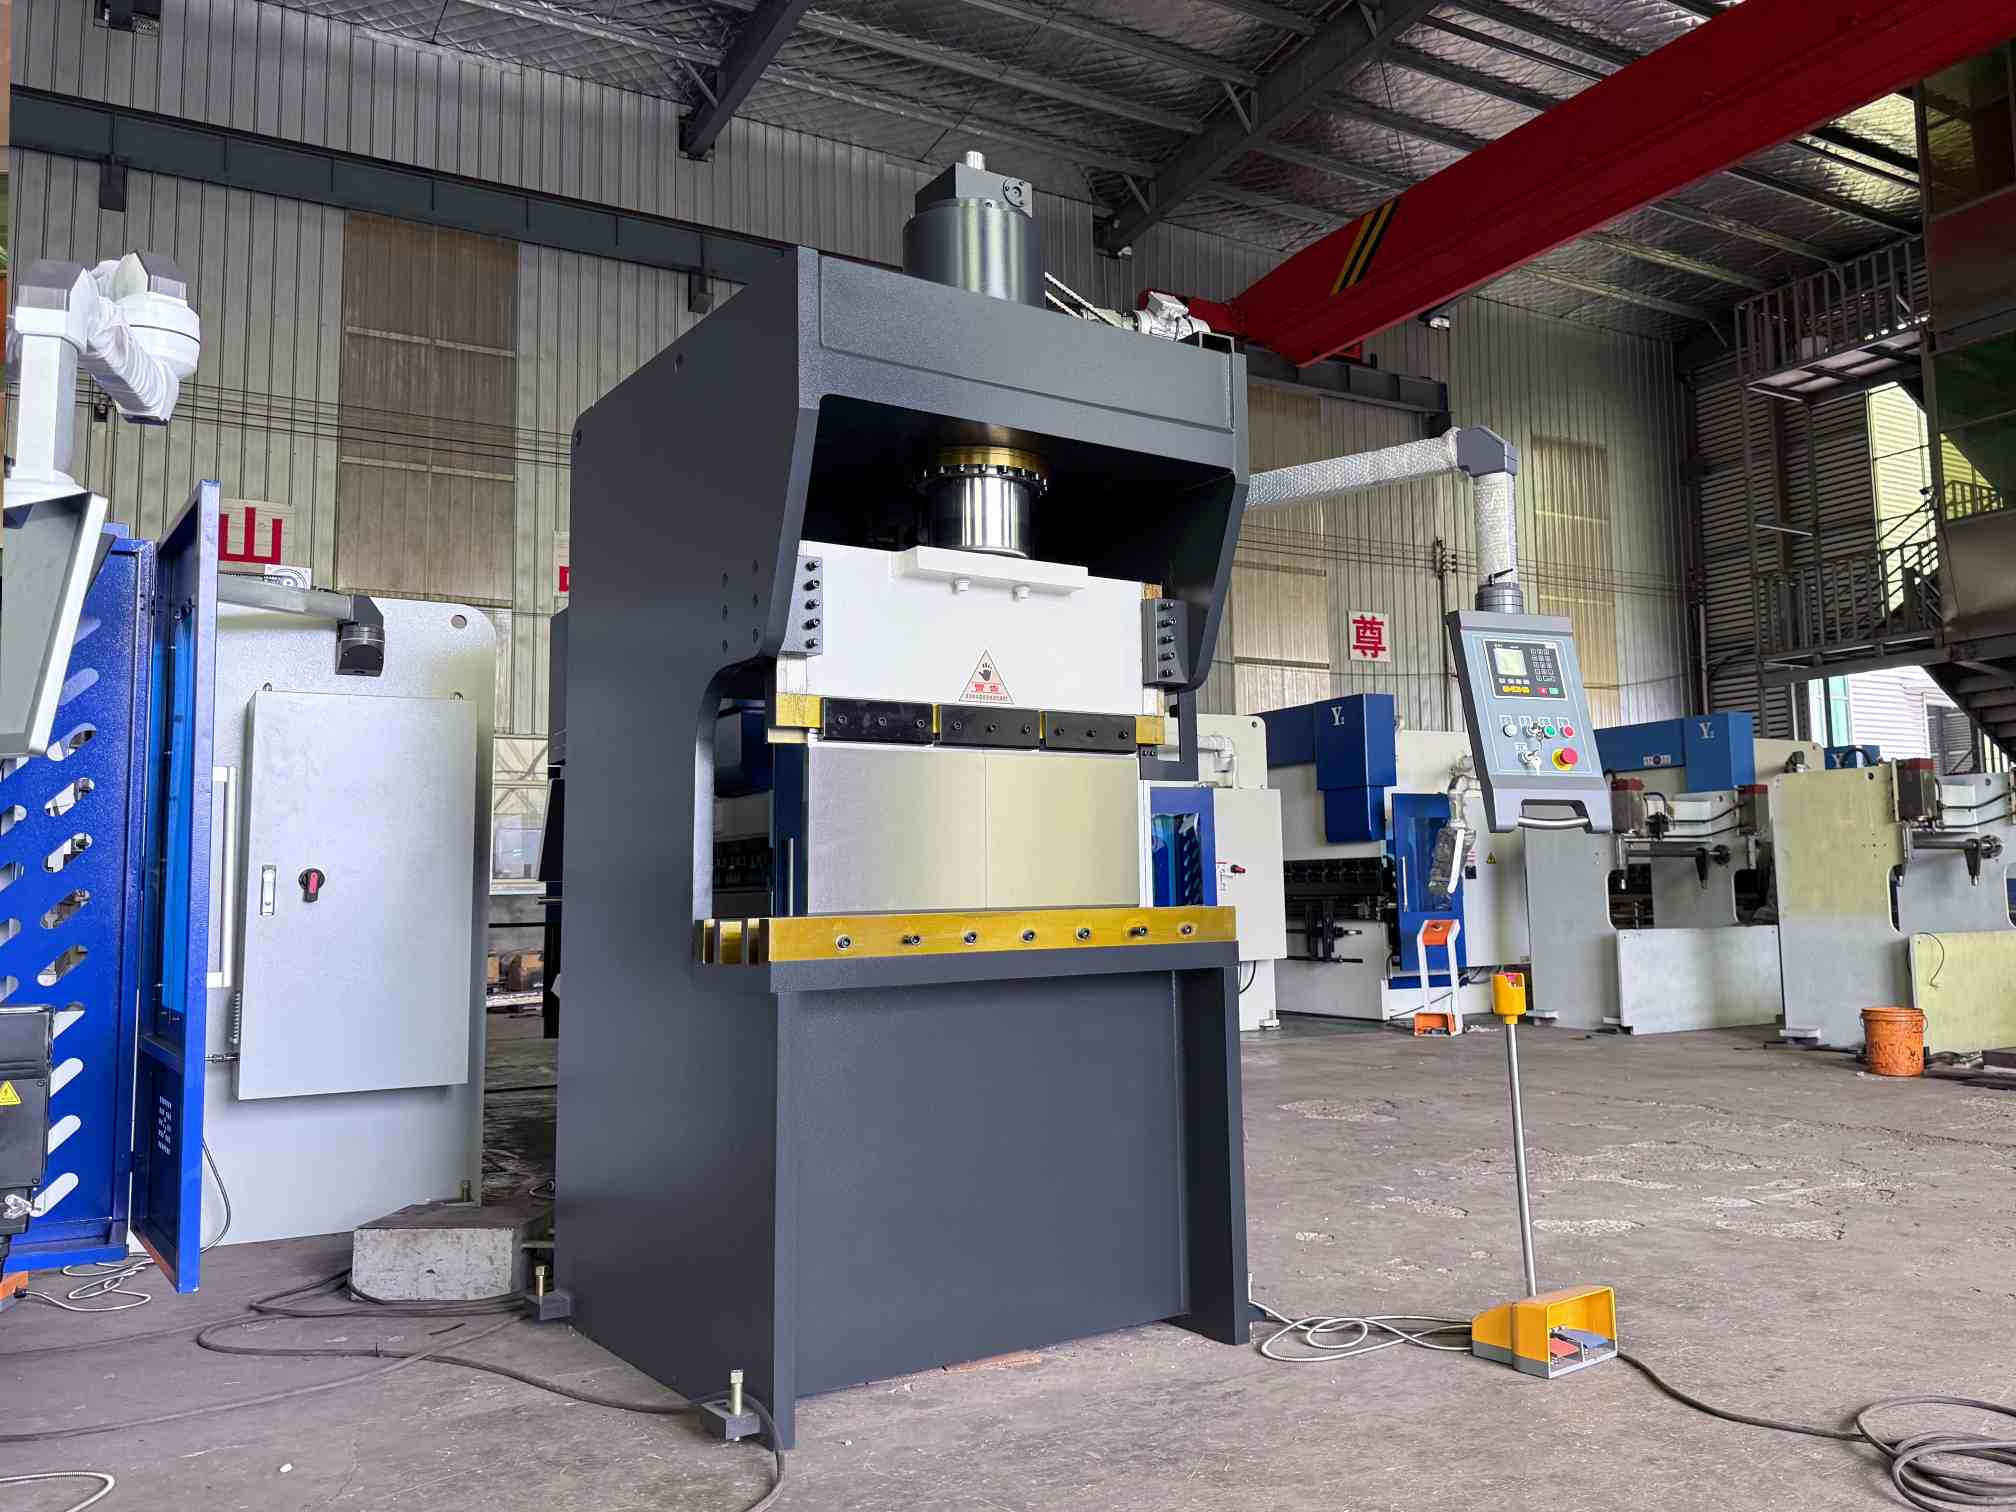
Рама является основой всего процесса гибки.
При гибке коротких толстых листов большая часть усилия может концентрироваться в относительно небольшой рабочей зоне. Поэтому подходящая машина должна иметь жесткую раму, способную сохранять свою геометрию под нагрузкой.
Это не означает, что более тяжелая машина автоматически лучше подходит для любого применения. Важно, чтобы конструкция рамы соответствовала ожидаемой толщине материала, длине изгиба и условиям работы.
Для цехов, где многократно обрабатываются короткие и тяжелые компоненты, структурная стабильность может быть важнее, чем просто очень высокая номинальная грузоподъемность.
Большая рабочая длина не всегда является преимуществом.
В традиционном производстве листового металла большая рабочая длина обеспечивает гибкость при обработке деталей различных размеров. Однако к коротким толстым листам предъявляются иные требования.
Если большинство заготовок относительно короткие, компактная рабочая зона может более точно соответствовать фактическому диапазону производства. Это поможет сосредоточить работу станка на его целевом применении, вместо того чтобы увеличивать его габариты только для обработки отдельных деталей нестандартных размеров.
Правильный вопрос не в этом:
«Какова длина листогибочного пресса?»
Это:
«Какова типичная длина изгиба деталей, которые мы фактически производим?»
Это различие может иметь существенное значение при выборе специализированного оборудования.
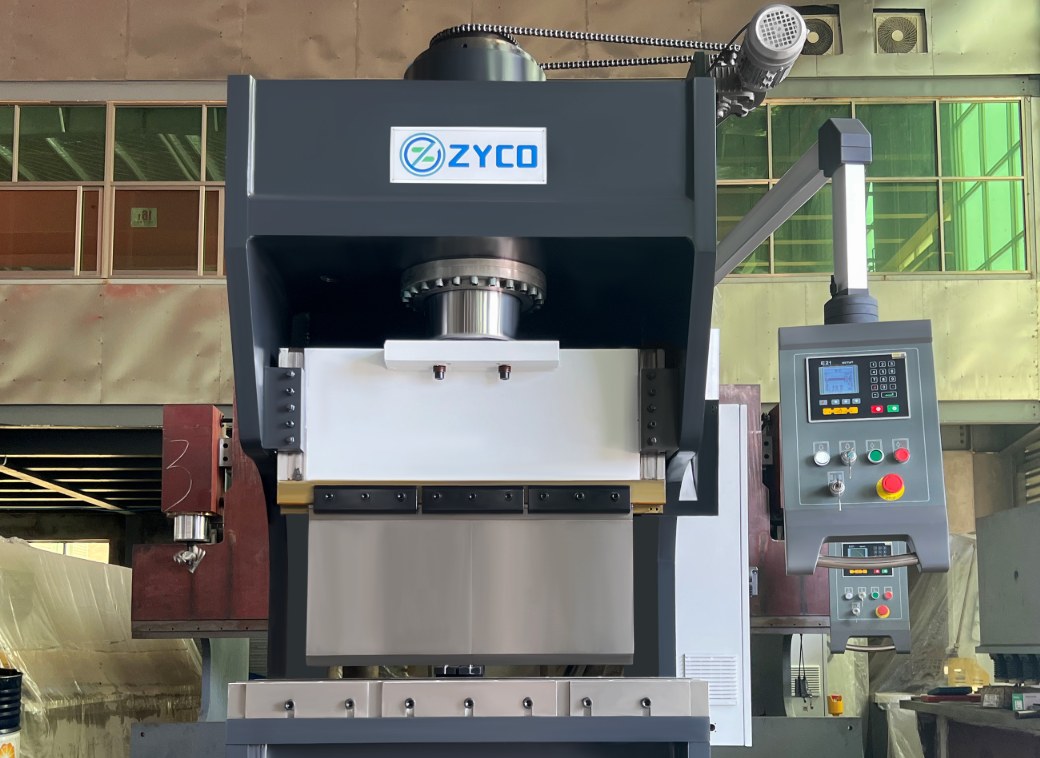
Рабочий стол и салазки образуют основную зону изгиба. Их взаимосвязь влияет на способ фиксации заготовки и на то, как изгибающая сила передается через станок.
Для коротких толстых пластин зона изгиба может испытывать высокую нагрузку на относительно небольшом расстоянии. Поэтому рабочий стол должен обеспечивать стабильную опору, а направляющая должна поддерживать контролируемое движение во время изгиба.
При выборе подходящей конфигурации следует также учитывать размер и вес обрабатываемой детали. Толстые пластины трудно позиционировать вручную, поэтому рабочая зона должна позволять оператору размещать и выравнивать материал без создания лишних проблем при перемещении.
На практике конфигурация станка зависит не только от силы. Важно также, насколько легко оператор может контролировать заготовку в процессе гибки.
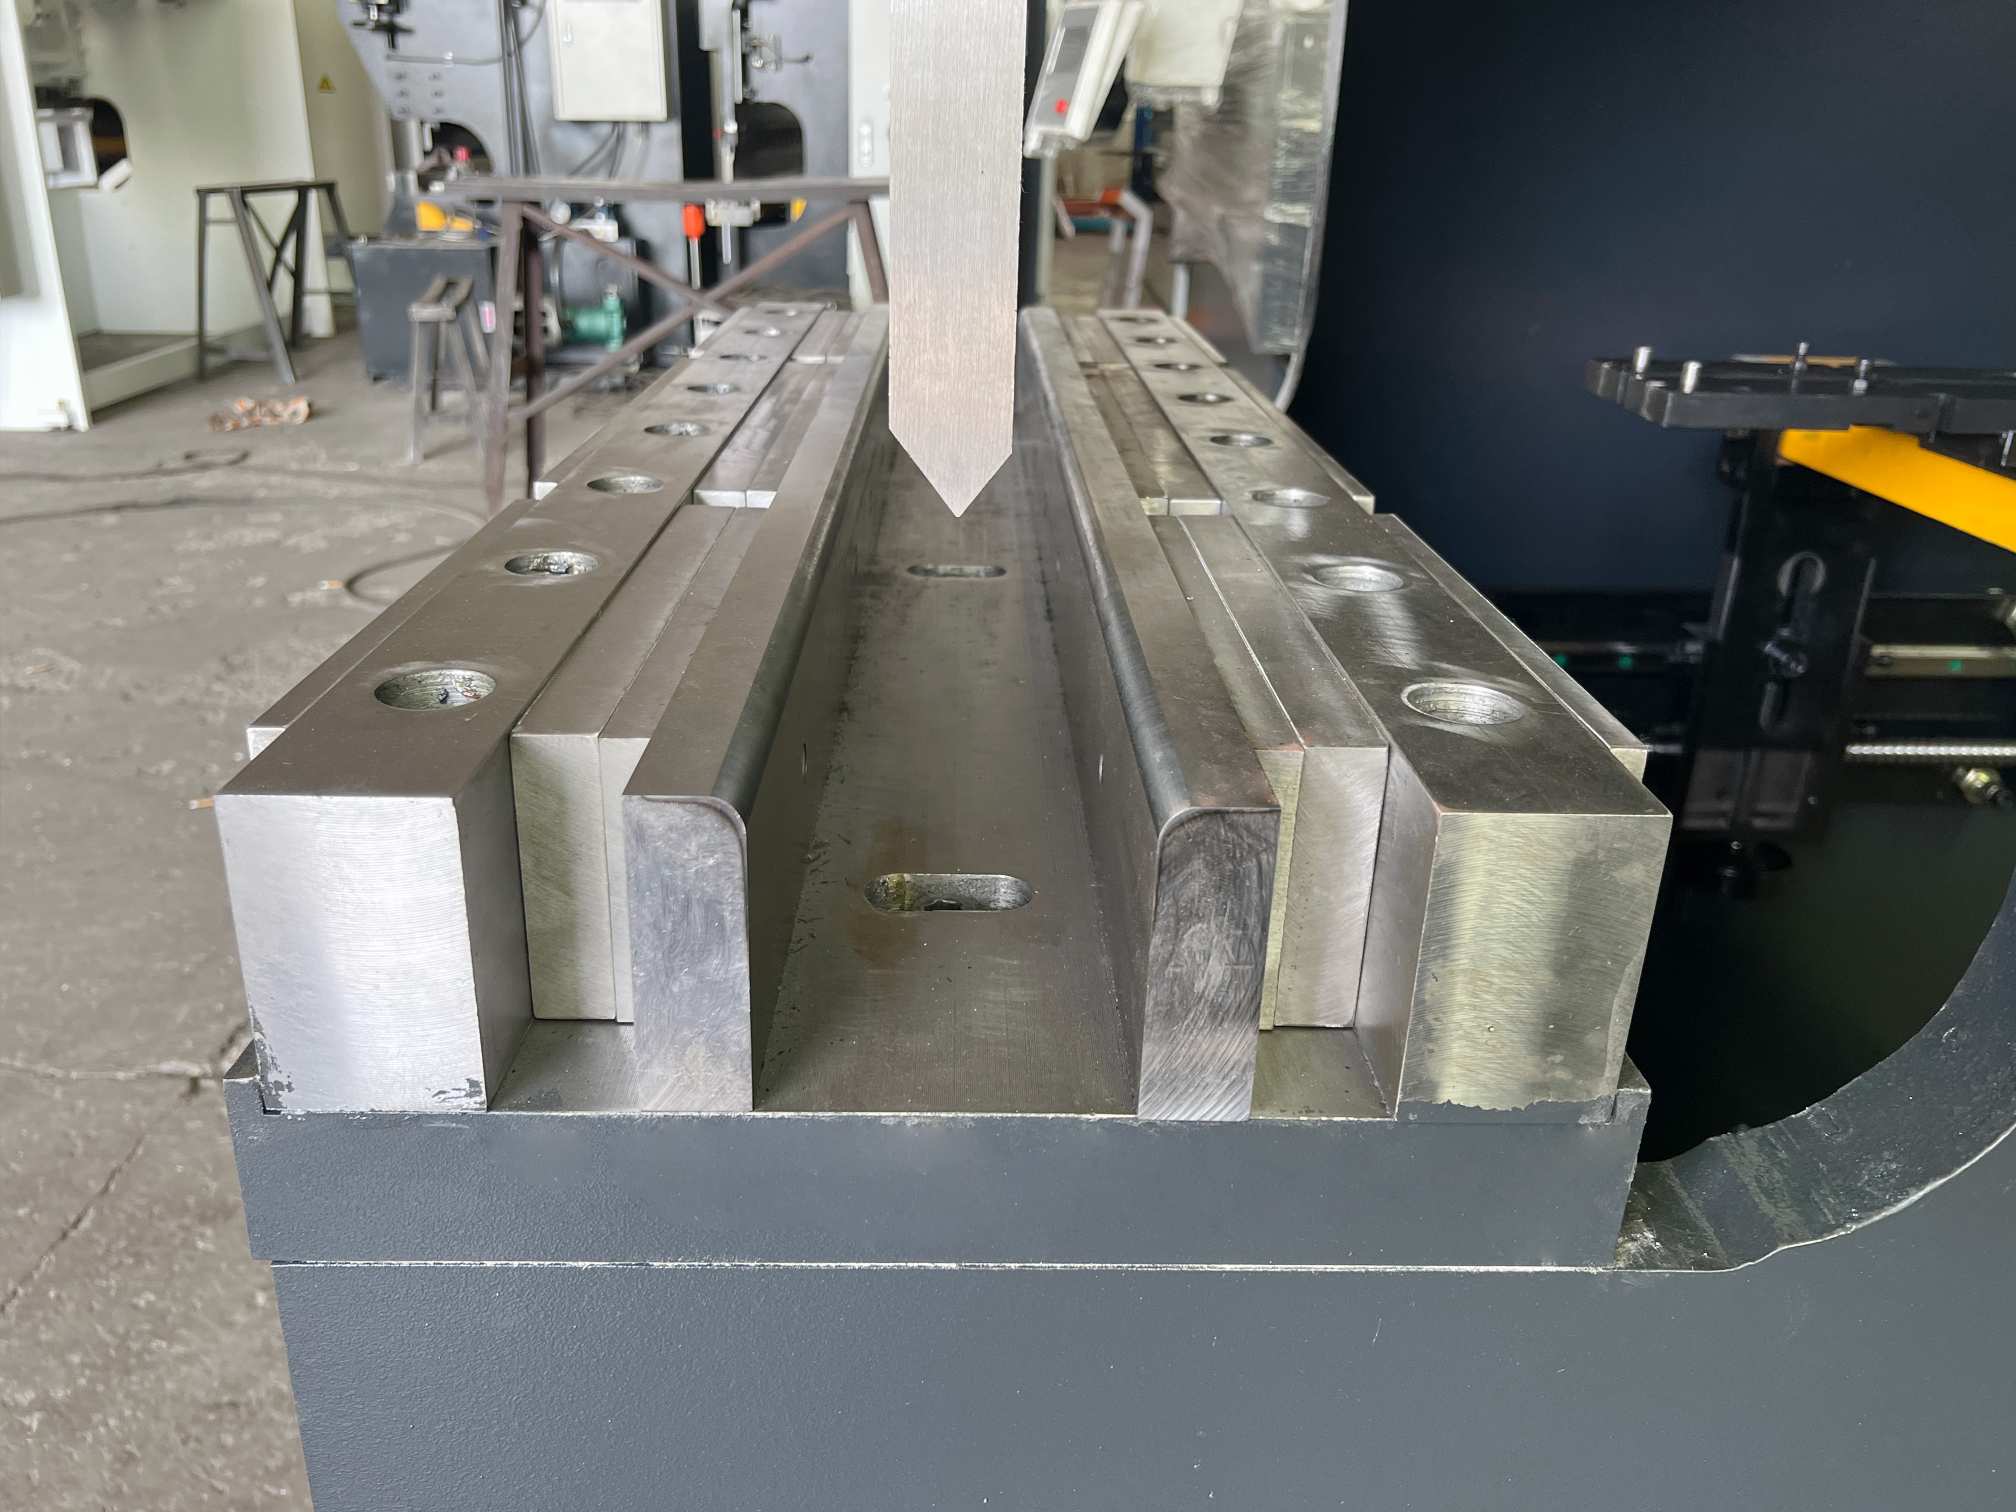
Выбор инструмента следует производить в соответствии с материалом и геометрией обрабатываемой детали.
При работе с короткими толстыми пластинами на процесс гибки могут влиять размер отверстия матрицы, форма пуансона, прочность инструмента и площадь контакта. Использование инструмента, не подходящего для требуемой нагрузки, может ограничить практические возможности станка, даже если сам станок обладает достаточной производительностью.
Именно поэтому выбор оснастки следует учитывать на этапе подбора оборудования, а не рассматривать как дополнительный элемент, добавляемый позже.
При частом изготовлении листового металла из толстолистового металла использование специализированной оснастки также может способствовать повышению стабильности производства за счет сокращения ненужных переналадок.
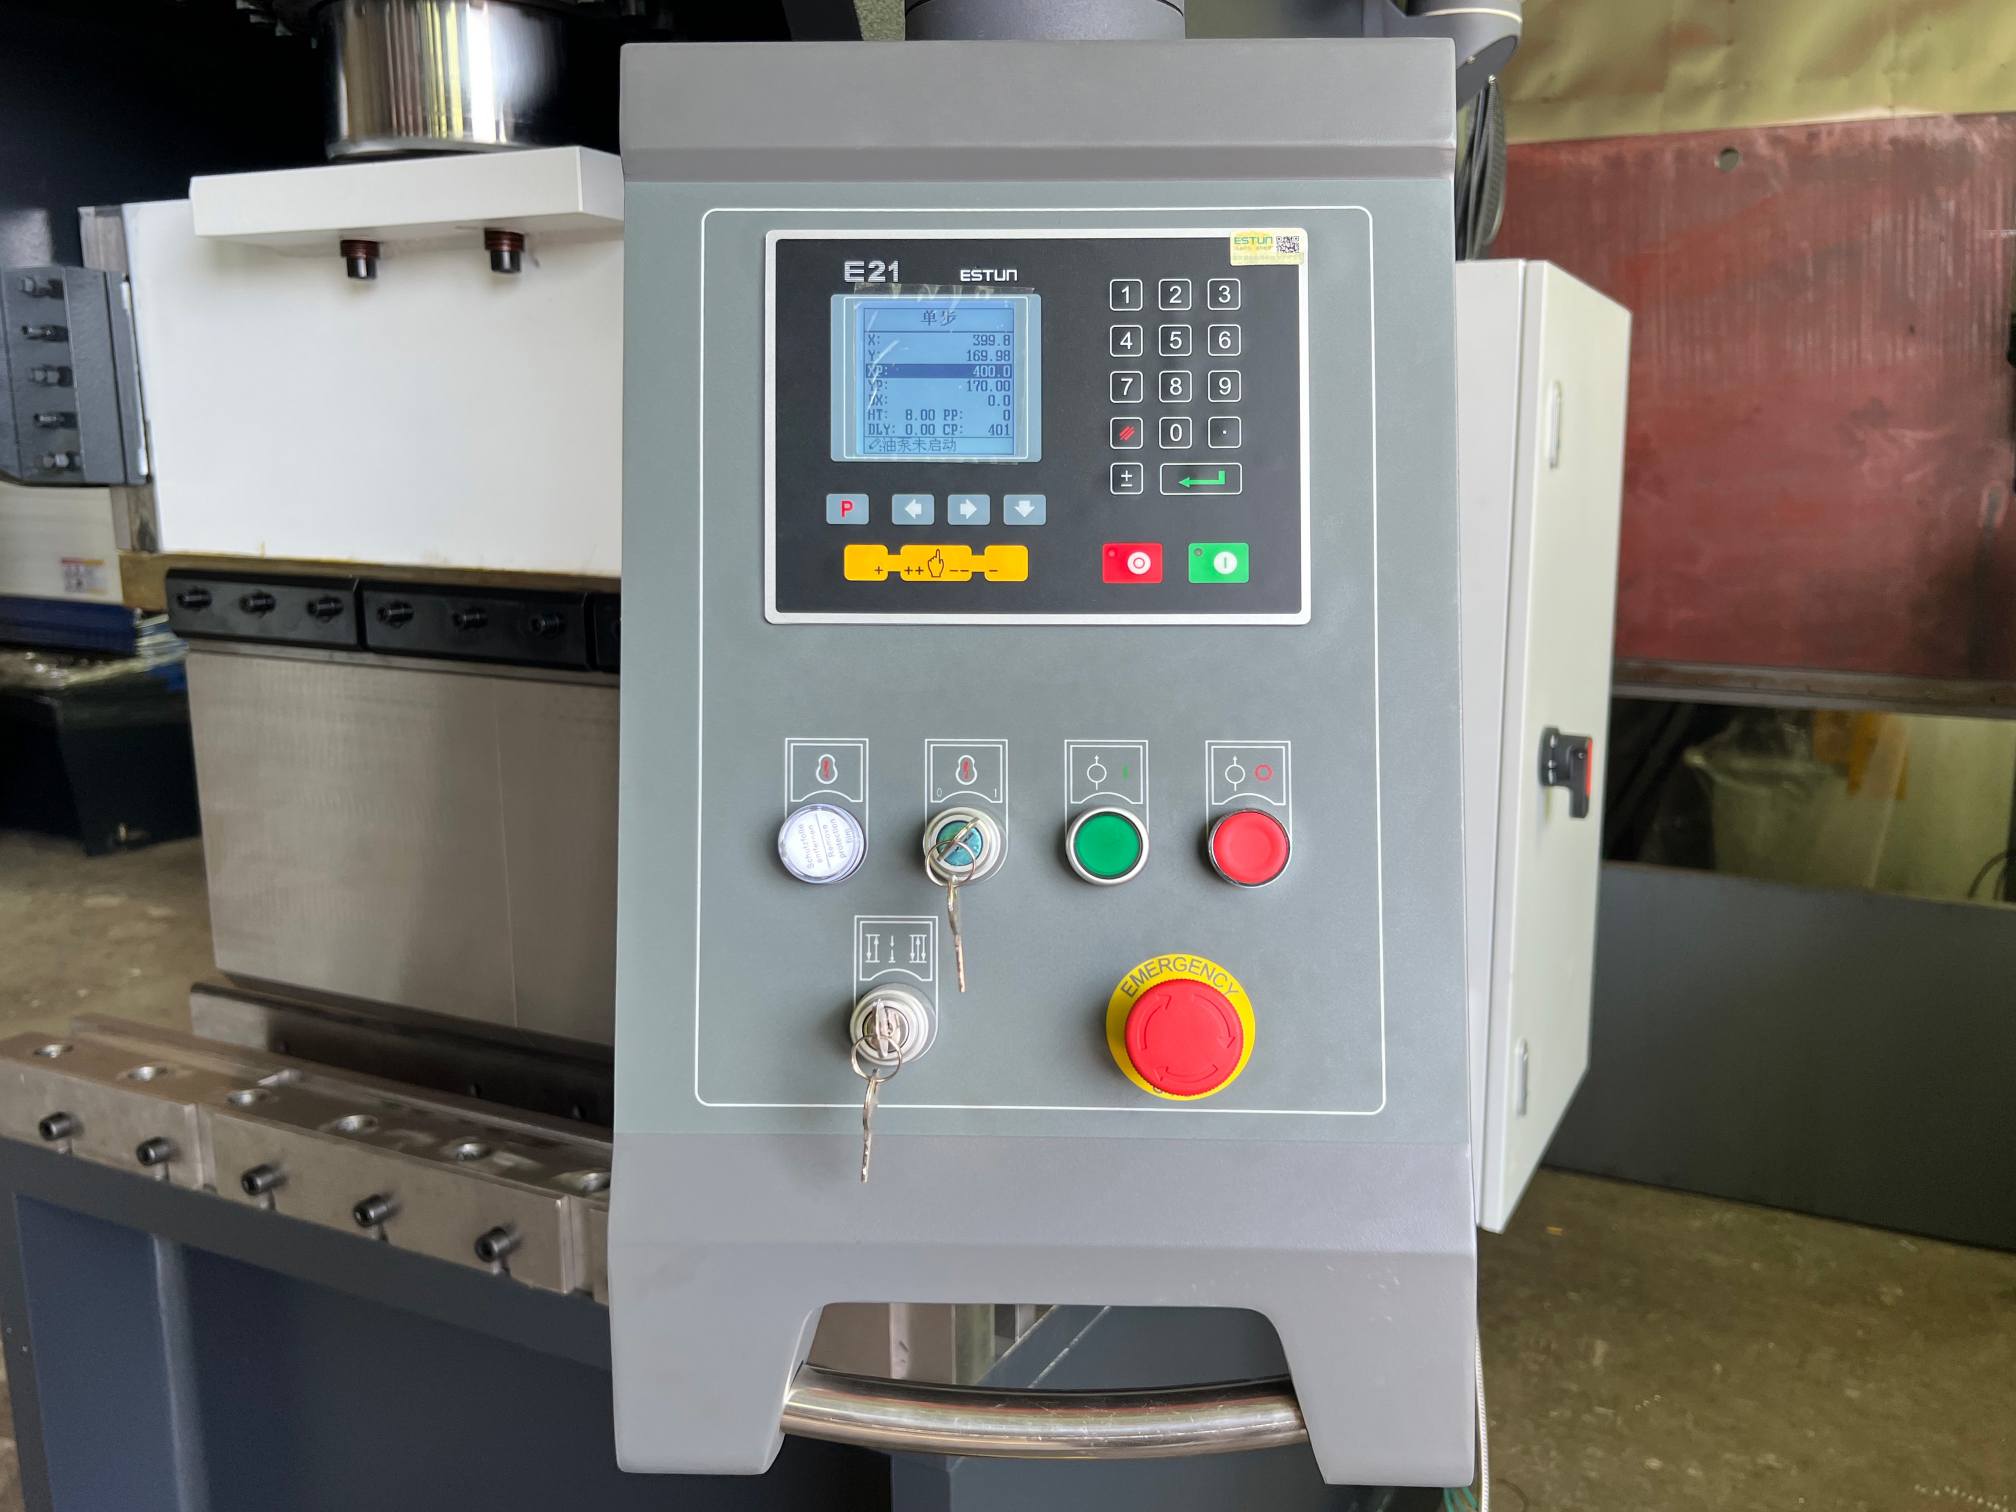
Система управления должна соответствовать сложности выполняемой работы.
Если цех в основном занимается производством относительно простых тяжелых деталей с повторяющимися последовательностями гибки, требования к контролю могут отличаться от требований к линии по производству листового металла с широким ассортиментом продукции.
Цель состоит не в том, чтобы добавить как можно больше функций. Она заключается в обеспечении того уровня контроля, который действительно необходим операторам для работы с приложением.
Для специализированного листогибочного пресса с тяжелыми листами практичная конфигурация управления может помочь операторам более эффективно настраивать повторяющиеся задания, поддерживая при этом стабильные условия гибки.
Одна из самых распространенных ошибок при выборе оборудования — это когда в первую очередь обращают внимание на тоннаж, а все остальное — уже на втором месте.
При гибке коротких толстых листов фактические условия работы зависят от нескольких факторов:
• Тип и толщина материала
· Длина изгиба
· Геометрия детали
• Требуемый угол изгиба
· Внутренний радиус изгиба
· Конфигурация инструментов
• Вес и перемещение заготовки
• Частота производства
Эти факторы взаимодействуют друг с другом.
Станок с большим тоннажем, но неподходящим инструментом или неподходящей рабочей зоной может оказаться не лучшим выбором для конкретной задачи. И наоборот, компактный станок с конфигурацией, разработанной с учетом конкретного применения, может быть более практичным производственным решением.
Не существует единой конфигурации, идеально подходящей для каждой операции по гибке коротких толстых листов металла.
У цеха, производящего несущие кронштейны, могут быть иные требования, чем у производителя компонентов для тяжелой техники. Производителю грузовиков и прицепов также может потребоваться иная организация рабочего процесса, чем у обычного цеха по изготовлению металлоконструкций.
Именно поэтому чертежи и фактическая информация о производстве имеют большое значение при выборе специализированного гибочного станка.
Вместо того чтобы начинать с:
«Какая машина обладает наибольшей производительностью?»
Зачастую полезнее начать с:
«Какие детали нам нужно согнуть, и какая конфигурация станка позволит надежно с ними справиться?»
После того как станет ясно назначение машины, можно оценить ее конструкцию, рабочую длину, оснастку, систему управления и другие параметры конфигурации в соответствии с этими требованиями.
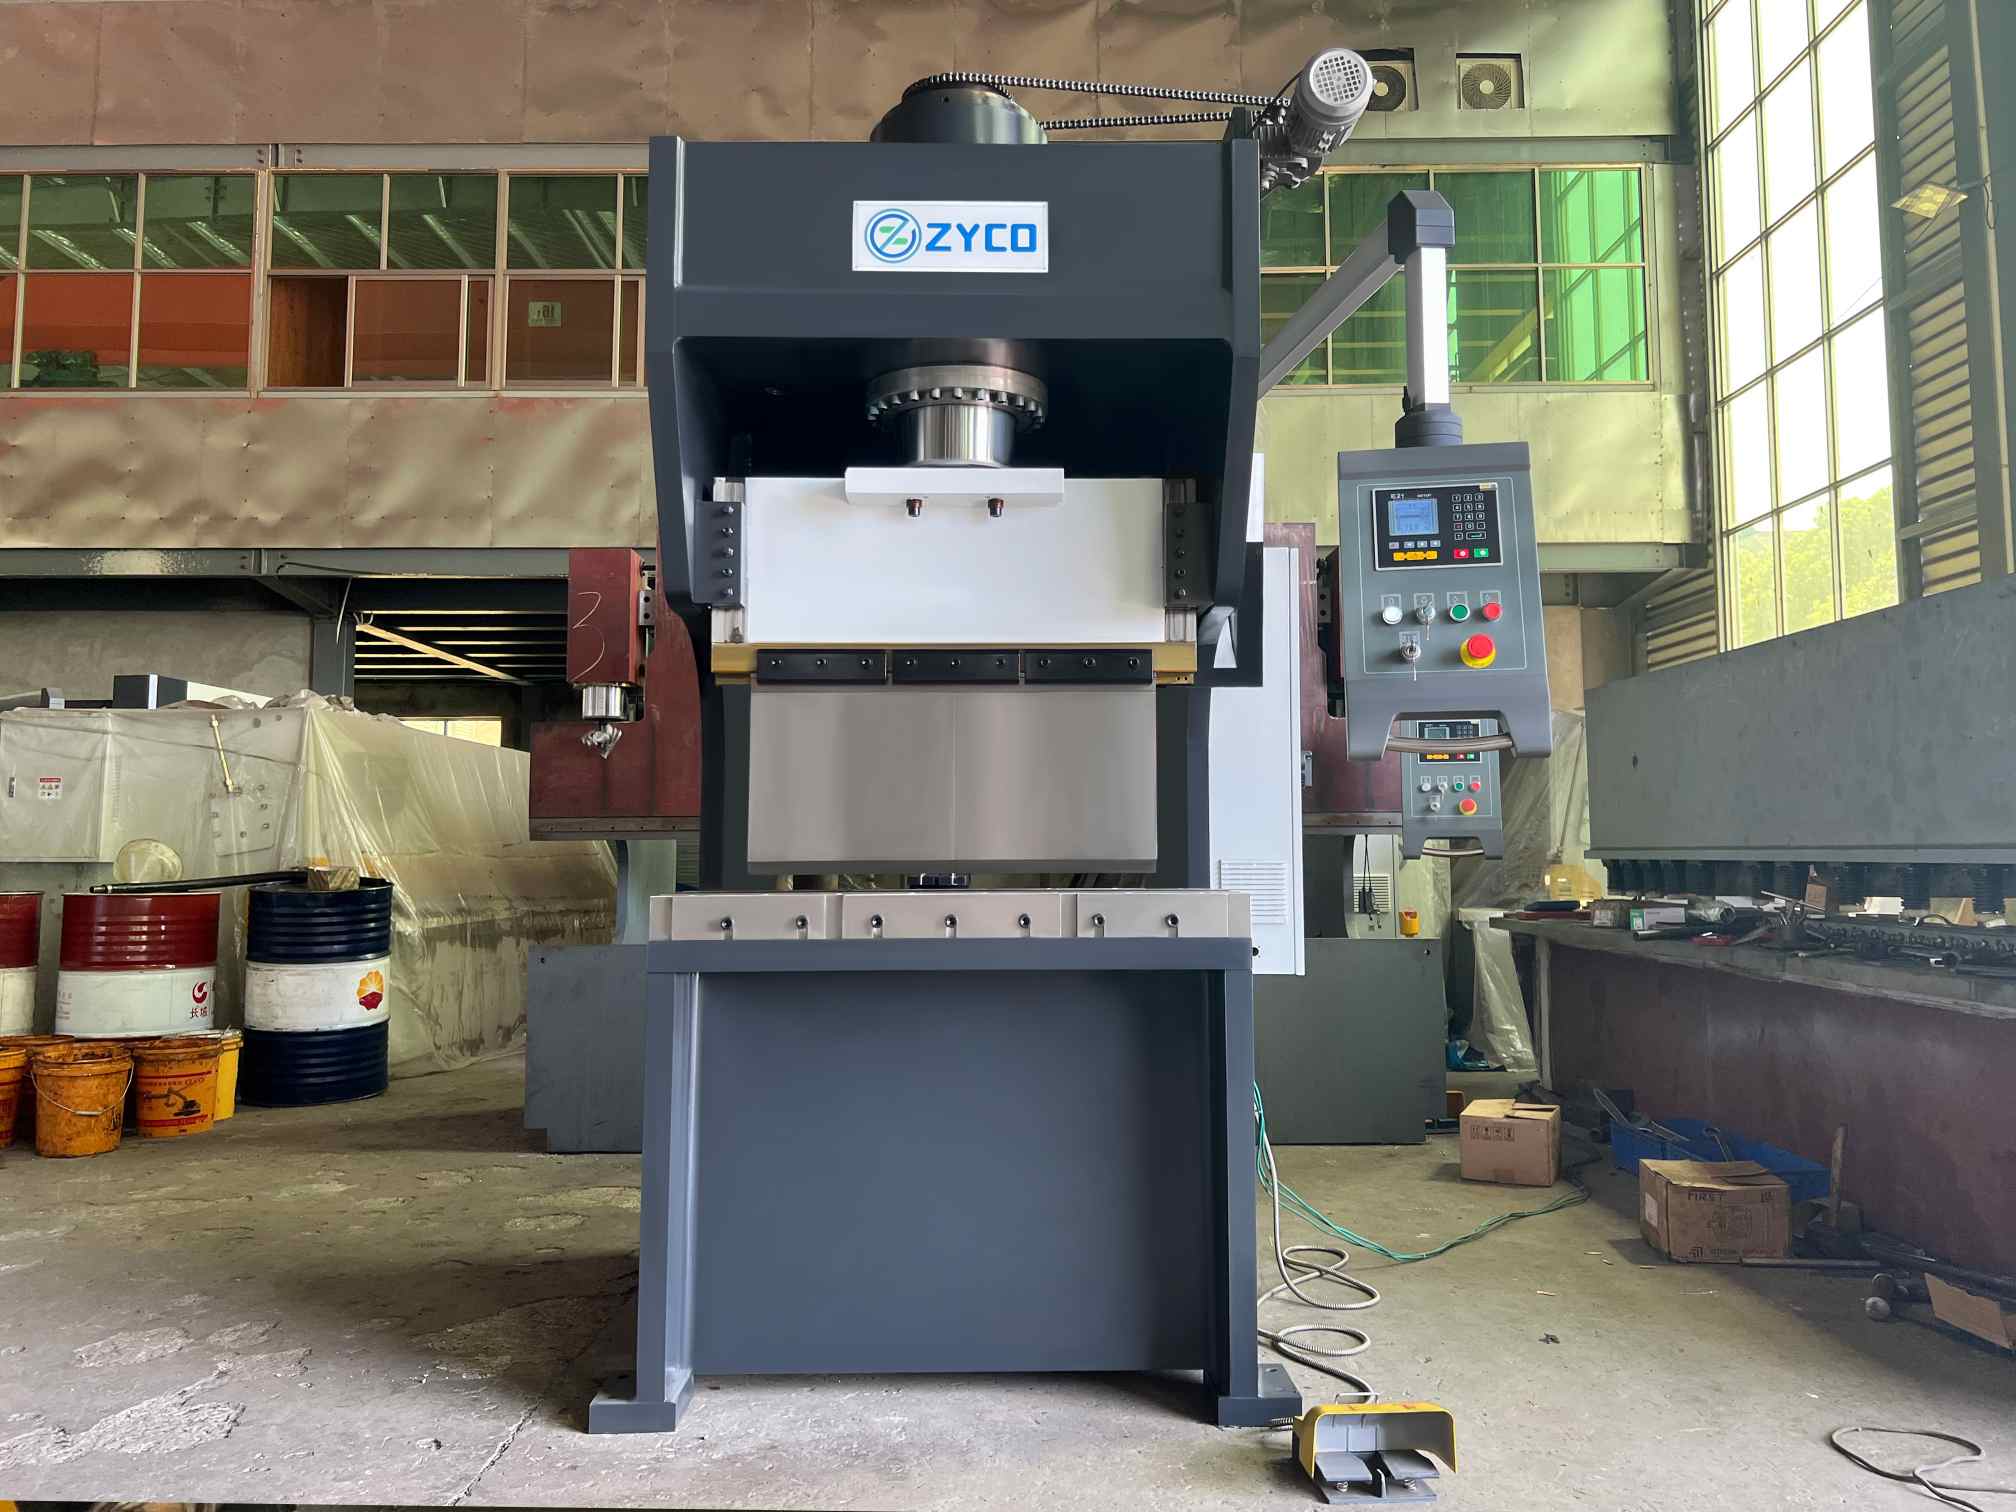
Цель компактного листогибочного пресса для тяжелых листов заключается не в замене всех листогибочных прессов в цехе.
Во многих производственных условиях основной листогибочный пресс уже занят обработкой длинных листов, стандартных деталей и больших объемов листового металла. Короткие толстые детали могут нарушить этот рабочий процесс, поскольку для них требуются другие инструменты, методы обработки и условия гибки.
Специализированная машина создает еще один вариант.
Основной листогибочный пресс может сосредоточиться на общем производстве листового металла, в то время как компактный пресс для гибки тяжелых листов обрабатывает повторяющиеся заказы на короткие и толстые листы.
Такое разделение может быть оправдано, когда интенсивная гибка стала регулярной частью производства, а не лишь эпизодической необходимостью.
Технические характеристики станка полезны, но их следует определять после изучения обрабатываемой детали.
Для короткой толстой пластины с простым изгибом может потребоваться совершенно иная конфигурация, чем для сложной тяжелой детали с многократными операциями изгиба. Свойства материала, геометрия, объем производства и условия обработки — все это может повлиять на окончательный выбор станка.
Поэтому нет необходимости выбирать машину только потому, что ее характеристики кажутся завышенными.
Более целесообразный подход заключается в том, чтобы подобрать станок, соответствующий фактическим условиям гибки.
Правильная конфигурация — это не та, которая обладает наибольшим количеством функций, а та, которая соответствует задачам, которые вам необходимо выполнить.
В следующей статье мы более подробно рассмотрим практическое применение данного метода. Компактный листогибочный пресс ZYCO для тяжелых листов а также типы коротких и толстых компонентов, для обработки которых он предназначен.
Оставьте свой адрес электронной почты и требования, наша профессиональная команда продаж разработает наиболее подходящее решение для вас.


Авторское право
© 2026 Nanjing Zyco CNC Machinery Co., Ltd. Все права защищены
.
 ПОДДЕРЖИВАЕМАЯ СЕТЬ
 русский
 English
 français
 Deutsch
 italiano
 português
 español
 한국의
 Türkçe
 العربية