Нет.
При работе с нужной деталью листогибочный станок может работать значительно быстрее.
Это может устранить:
· многократное перемещение оператора;
· поворот;
· подъем;
· проверка;
· и ручной настройки инструмента.
Однако простую скобу можно изготовить быстрее на листогибочном прессе.
Следовательно, при анализе времени цикла следует использовать реальный производственный компонент.
· загрузка программы;
· настраивать;
· погрузка материала;
· первое позиционирование;
· каждый изгиб;
· вращения;
· повторное захватывание;
· настройка инструмента;
· разгрузка;
· осмотр;
· и переналадка деталей.
Затем произведите расчет:
Количество готовых деталей в час
не просто:
количество наклонов в минуту
Это особенно важно, когда автоматизация используется для обоснования крупных капиталовложений.
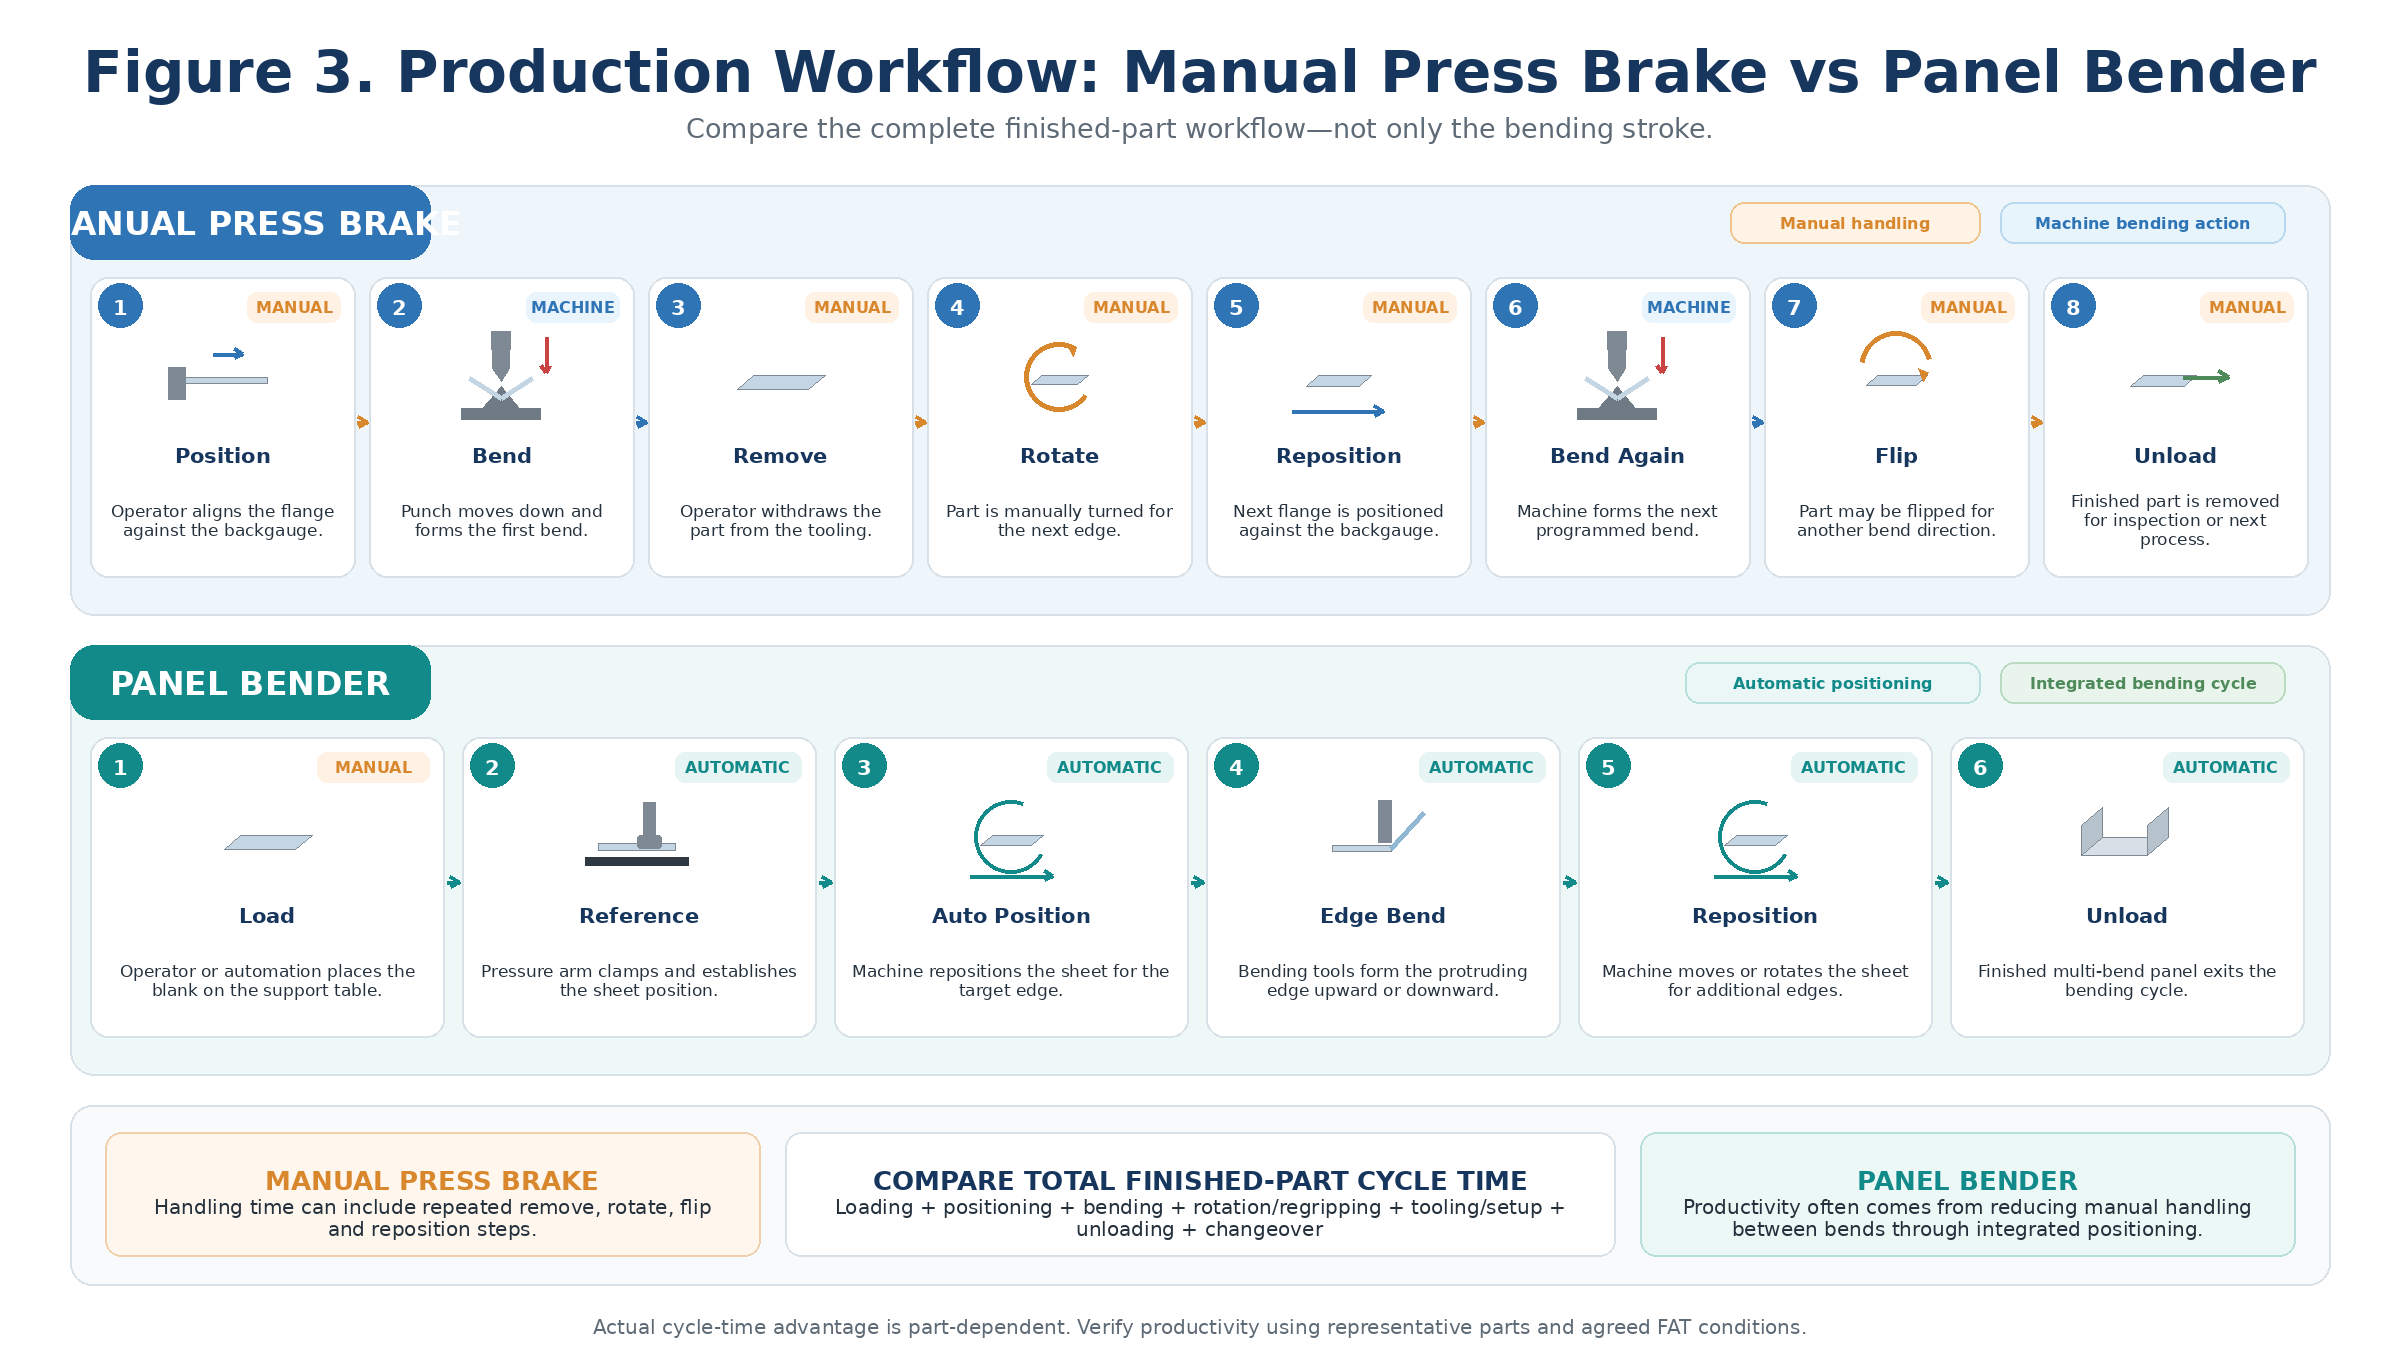
Рисунок 3. Сравнение рабочих процессов, показывающее, почему обработка деталей между изгибами может занимать большую часть общего времени цикла готовой детали.
Технически обоснованного универсального ответа не существует.
Высококачественный листогибочный пресс со следующими характеристиками:
· точное управление Y1/Y2;
· хороший инструмент;
· Профессиональная обработка коронки на станке с ЧПУ;
· материальная компенсация;
· и измерение угла
может производить компоненты с чрезвычайно высокой степенью стабильности.
Высококачественный листогибочный станок со следующими характеристиками:
· точное указание пустых полей;
· адаптивные алгоритмы;
· стабильное зажимание;
· точное управление лезвием;
· и автоматическое манипулирование
также может обеспечить весьма стабильные результаты.
Правильный тест не таков:
В какой брошюре показано меньшее число?
Правильный тест:
Какая система обеспечивает многократное производство необходимых мне компонентов с требуемой точностью?
Для любого типа оборудования укажите:
· точный сорт материала;
· Допуск по толщине материала;
· размеры заготовки;
· углы изгиба;
· размеры фланца;
· метод измерения;
· количество образцов;
· условия окружающей среды, если они критические;
· и допустимой погрешности.
Например:
Изготовьте 10 последовательных репрезентативных деталей, используя согласованные производственные материалы и программу, затем измерьте критически важные размеры фланцев и углы изгиба на каждой детали.
Это предоставляет убедительные доказательства.
Запросите:
· Профили пуансонов;
· Отверстия в штампах;
· сегментация;
· загрузка инструмента;
· система зажима;
· хранение инструментов;
· идентификация инструмента;
· и время переналадки.
При производстве широкого ассортимента продукции автоматизация оснастки может существенно повлиять на рентабельность инвестиций.
Запросите:
· универсальный набор инструментов;
· Настройка держателя холостого патрона;
· вспомогательные инструменты;
· Возможность обработки узких деталей;
· Инструменты для изгиба с внутренним выступом;
· автоматическая настройка;
· хранение инструментов;
· а также геометрические ограничения.
Не принимать:
«Изменение оснастки не требуется».
без определения всего запланированного семейства деталей.
Автоматизация меняет тип труда, а не устраняет его полностью.
Большая часть рабочей силы сосредоточена в следующих областях:
· настройка оборудования;
· опора заготовки;
· вращение;
· измерение;
· управление последовательностью;
· и физического обращения.
Всё большее число рабочих мест смещается в сторону:
· программирование;
· стратегия загрузки;
· автоматизированный контроль;
· планирование производства;
· обслуживание;
· и проектирование технико-экономического обоснования.
Дополнение:
· программирование роботов;
· управление захватом;
· моделирование столкновений;
· частичное планирование потока;
· и восстановление автоматизации.
Поэтому покупателю следует оценить следующее:
трудозатраты на готовую деталь
вместо того, чтобы считать только операторов у автомата.
Традиционное упрощение выглядит так:
Листогибочный пресс = мелкосерийное производство. Фасонный станок = серийное производство.
Это уже неактуально.
Современные листогибочные станки способны автоматически адаптировать оснастку и производственные программы к изменяющейся геометрии деталей.
Компания Salvagnini целенаправленно продвигает производство партий и комплектов на своем станке P4 за счет автоматической адаптации инструмента в процессе эксплуатации.
Аналогичным образом, автоматические листогибочные прессы со сменным инструментом и роботизированные системы с автономным программированием могут эффективно поддерживать производство с широким ассортиментом продукции. В настоящее время LVD продвигает роботизированные системы с визуальным управлением, предназначенные для переключения между деталями в условиях производства с широким ассортиментом продукции.
Наиболее полезная структура выглядит следующим образом:
Листогибочный пресс часто имеет преимущество.
Производство панелей может стать весьма конкурентоспособным, если автоматизировать процессы подготовки и обработки.
Панелевогибочный станок может обеспечить очень высокую производительность.
Роботизированный листогибочный пресс может быть весьма эффективным.
Ответ определяется семейством компонентов.
Одной лишь цены оборудования недостаточно.
Листогибочный пресс может иметь:
· более низкая первоначальная стоимость оборудования;
· более высокая степень ручной работы;
· Дополнительные изменения в инструментах;
· большее участие оператора.
У станка для гибки панелей может быть:
· более высокие инвестиции в автоматизацию;
· снижение трудозатрат на ручную работу;
· упрощенная настройка;
· меньше перемещений оператора;
· Различная экономика оснастки.
Роботизированный листогибочный пресс обеспечивает следующие преимущества:
· робот;
· захваты;
· защитная капсула;
· программирование;
· погрузка/разгрузка;
· интеграция;
· и техническое обслуживание.
Поэтому сравните комплексная производственная система.
Полезной упрощенной моделью является:
Совокупная стоимость владения (TCO) = Инвестиции в оборудование + Инструменты + Трудозатраты + Настройка + Энергия + Техническое обслуживание + Программное обеспечение + Запасные части + Лом + Сервис + Финансирование − Повышение производительности
Не следует рассчитывать рентабельность инвестиций, исходя из предполагаемого процентного показателя по отрасли.
Создайте модель на основе собственного производства.
Включать:
· машина;
· контроллер;
· автоматизация;
· инструмент;
· безопасность;
· перевозки;
· установка;
· фундамент;
· ввод в эксплуатацию.
Рассчитайте:
· операторов в смену;
· погрузочно-разгрузочные работы;
· трудовые отношения;
· работа по смене инструмента;
· контрольно-пропускной работы;
· программистский труд.
Включать:
· стандартные инструменты;
· специальные инструменты;
· автоматическая смена инструмента;
· хранение инструментов;
· замены.
Оценивать:
· количество установок в день;
· минут на настройку;
· Произошли потери в процессе настройки.
Включать:
· гидравлика, если применимо;
· сервосистемы;
· роботизированная служба;
· Техническое обслуживание манипулятора;
· инструмент;
· смазочные материалы;
· программная поддержка.
Оцените затраты, вызванные:
· Коррекция первой детали;
· вариация упругого отскока;
· царапины;
· Ошибка настройки;
· Неправильная последовательность изгибов;
· вариативность материала.
Использовать:
количество принятых готовых деталей на час работы персонала на производстве
а не теоретическое количество поворотов в час.
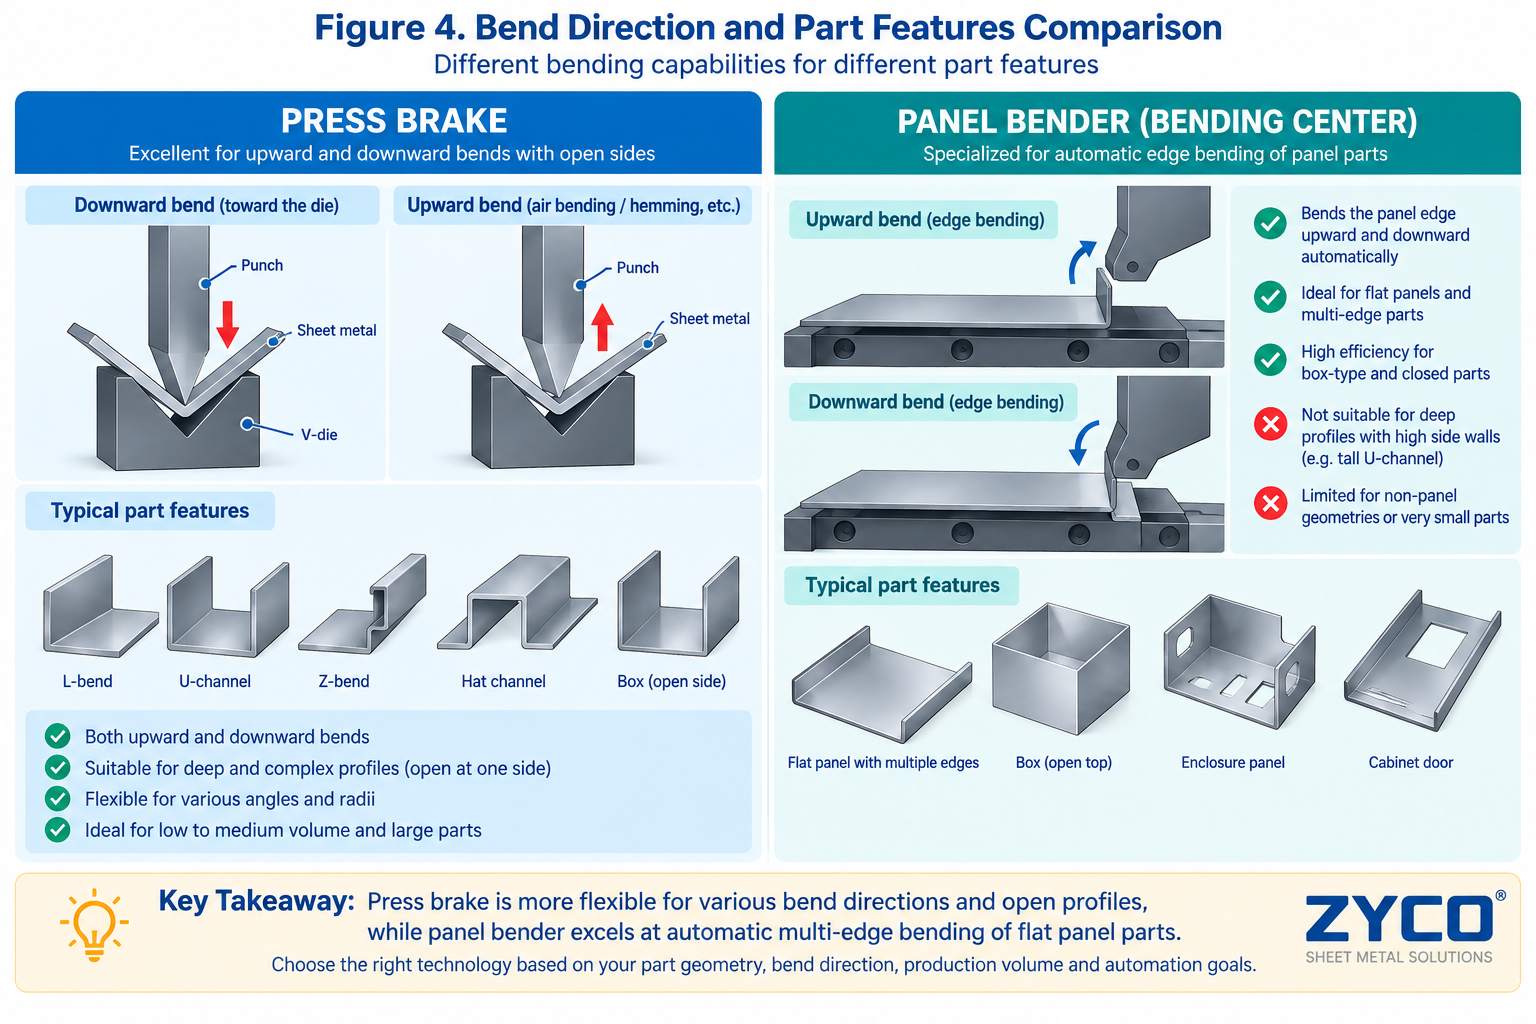
Рисунок 4. Модель расчета общей стоимости владения для сравнения инвестиций в листогибочный пресс, роботизированный листогибочный пресс и панельный гибочный станок.
Листогибочный пресс обычно следует осматривать в первую очередь в следующих случаях:
· Толщина материала сильно варьируется;
· Толстая пластина — распространенное явление;
· Будущие события непредсказуемы;
· Часто требуется изготовление инструментов на заказ;
· Завод представляет собой предприятие, работающее по субподряду;
· Длинные или несущие части встречаются часто;
· Одноразовые компоненты имеют важное значение;
· Требуются специальные радиусы или формы;
· Объемы производства отдельных деталей не оправдывают внедрение комплексной автоматизации;
· или же машина должна выполнять максимально широкий спектр работ.
Листогибочный пресс, как правило, является более универсальной платформой для формовки.
Квалификация гибочного станка должна быть серьезно оценена в следующих случаях:
· Большинство компонентов представляют собой панели из листового металла;
· Каждый компонент имеет несколько изгибов;
· Для обработки заготовок требуется многократное вращение;
· Основным узким местом является сложность управления оператором;
· В производстве преобладают электрические шкафы или корпуса;
· Панели управления бытовой техникой широко распространены;
· Производятся панели для лифтов или систем отопления, вентиляции и кондиционирования воздуха;
· Внешний вид поверхности имеет важное значение;
· Происходит частая замена деталей;
· Автоматическая обработка имеет стратегическое значение;
· или же производство должно снизить зависимость от квалифицированного ручного труда по гибке металла.
Обоснование должно исходить из особенностей конкретного семейства деталей, а не из общего утверждения о повышении производительности.
Для многих зрелых предприятий по обработке листового металла оптимальным решением является не выбор между двумя крайностями.
Комплементарная структура может быть:
Идентификаторы:
· подходящие семейства панелей;
· шкафы;
· двери;
· подносы;
· ограждения;
· Работа с многогранными тонкими листами.
Идентификаторы:
· толстые части;
· длинные профили;
· необычные компоненты;
· специальный инструмент;
· детали, выходящие за пределы геометрических параметров гибочного станка;
· Непредсказуемая работа по субподряду.
Это может повысить эффективность использования ресурсов, поскольку каждая машина получает задания, которые наилучшим образом соответствуют её архитектуре.
Для оправдания инвестиций в листогибочный станок не требуется замена листогибочного пресса.
Аналогично, наличие листогибочного пресса не означает, что завод не может извлечь выгоду из гибки панелей.
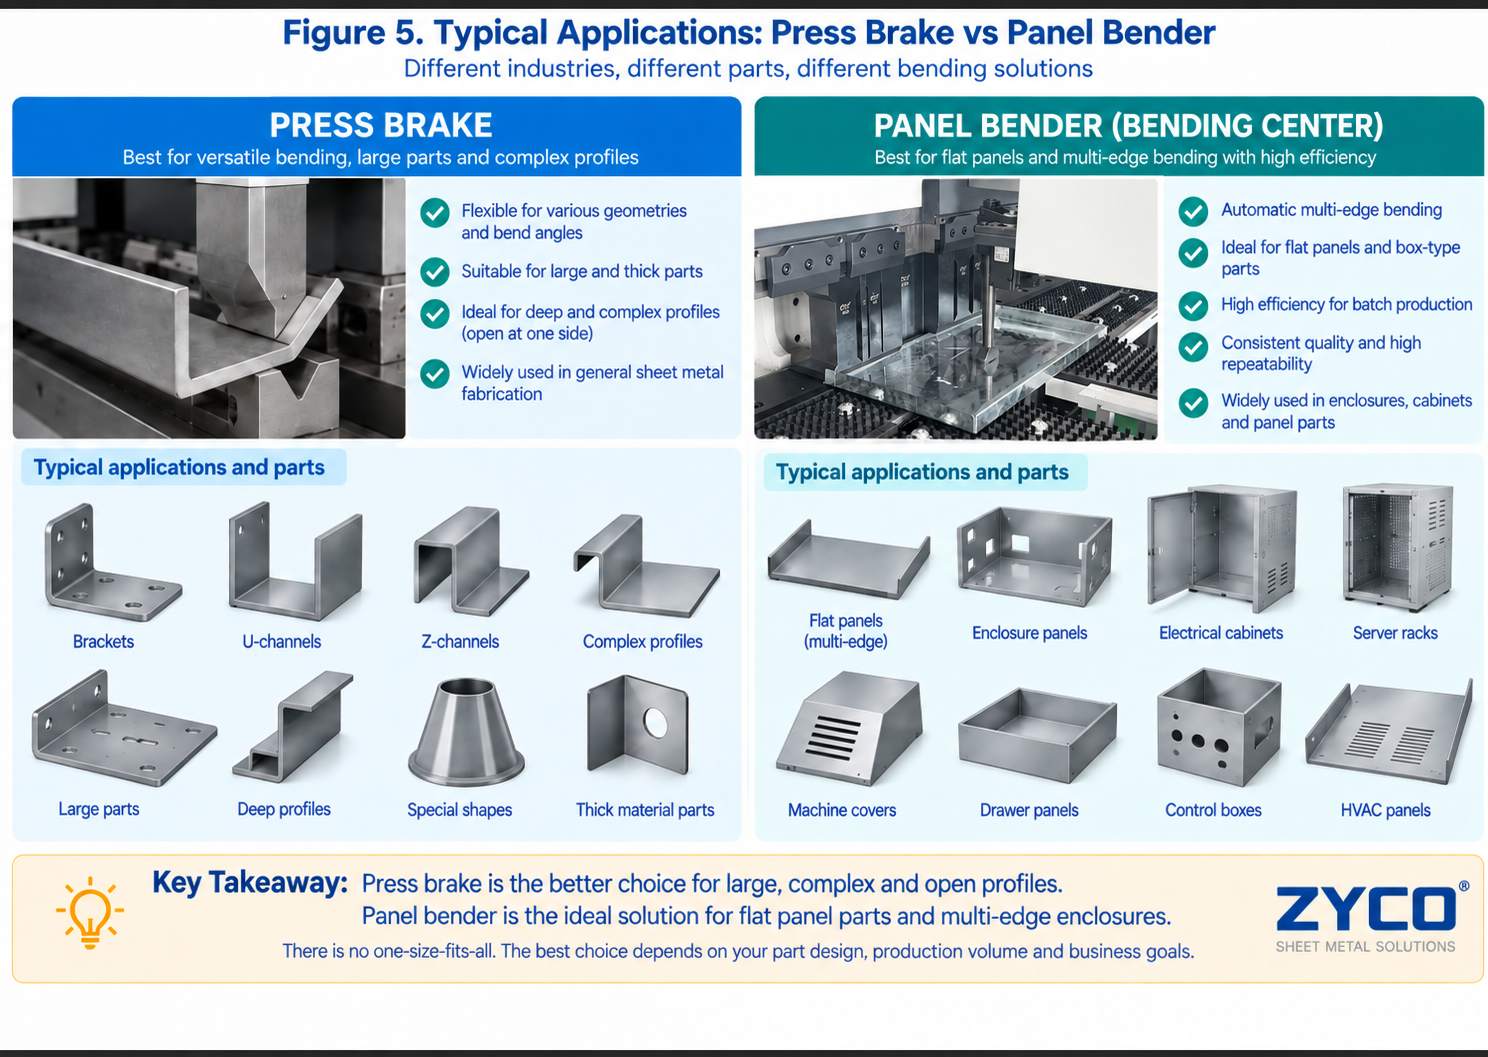
Рисунок 5. Дерево принятия решений покупателем при выборе листогибочного пресса, гибочного станка для панелей, роботизированного листогибочного пресса или комбинированной стратегии.
Производственные требования | Предпочтительная отправная точка |
Толстая пластина | Нажатие на тормоз |
Очень длинные профили | Нажатие на тормоз |
Частое использование специального инструмента | Нажатие на тормоз |
Крайне непредсказуемая работа на производственной площадке. | Нажатие на тормоз |
Конструкционные кронштейны | Нажатие на тормоз |
Изготовление на заказ изделий с большим радиусом | Нажатие на тормоз |
Электрошкафы | Кузнец-гибщик / Оба |
Дверцы электрических шкафов | Листогибочный станок |
Панели управления бытовой техникой | Листогибочный станок |
Панели лифта | Листогибочный станок |
Панели управления системами отопления, вентиляции и кондиционирования воздуха | Кузнец-гибщик / Оба |
Подносы и полки | Листогибочный станок |
Повторяющиеся многосторонние панели | Листогибочный станок |
Сложные детали, совместимые с роботами. | Роботизированный листогибочный пресс |
Производство панелей с широким ассортиментом продукции | Листогибочный станок |
Смешанное общее производство | Оба |
«Предпочтительная отправная точка» не означает автоматический выбор.
Каждый этап по-прежнему требует оценки целесообразности.
Запрос коммерческого предложения должен начинаться с одинаковых данных о заготовке для обеих технологий.
· Материал:
· Класс материала:
· Предел прочности:
· Минимальная толщина:
· Максимальная толщина:
· Длина заготовки:
· Ширина пустого пространства:
· Максимальная диагональ:
· Максимальный вес детали:
· Количество изгибов:
· Направление изгиба:
· Внутренний радиус:
· Минимальный размер фланца:
· Максимальный размер фланца:
· Максимальная высота изгиба:
· Возвратные фланцы:
· Изгибы с обратным входом:
· Подшивка:
· Необходима защита поверхности:
· Прилагаются типовые чертежи:
· Годовой объем:
· Типичный размер партии:
· Количество семейств компонентов:
· Количество переналадок в день:
· Текущие операторы:
· Текущее время цикла:
· Целевое количество готовых деталей в час:
· Количество смен:
· Требуется работа в автоматическом режиме:
· Планируемый будущий том:
Попросите поставщика подтвердить:
· тоннаж машин;
· рабочая длина;
· расстояние между кадрами;
· гладить;
· дневной свет;
· глубина горла;
· Y1/Y2;
· X;
· R;
· Z1/Z2;
· другие необходимые оси;
· венчание;
· контроллер;
· измерение угла;
· зажим инструмента;
· Комплект для выбивки/штамповки;
· минимальное V-образное отверстие;
· загрузка инструмента;
· листоподающий механизм;
· передние опоры;
· автоматическая смена инструмента;
· совместимость с роботами;
· защитное оборудование.
Также запросите исследование изгиба с использованием реальных деталей.
Попросите поставщика подтвердить:
· максимальная длина входящей заготовки;
· максимальная ширина заготовки;
· максимальная вращаемая диагональ;
· максимальная длина изгиба;
· максимальная высота изгиба;
· минимальный размер детали;
· минимальный фланец;
· максимальный изгиб возврата;
· способность к повторному изгибу;
· положительный/отрицательный изгиб;
· Таблица материалов/толщины;
· предположения о прочности материала;
· Предельные значения угла изгиба;
· минимальный радиус;
· проектирование манипулятора;
· Конфигурация держателя бланка;
· универсальный инструмент;
· вспомогательные инструменты;
· обработка узких деталей;
· автоматизация загрузки;
· автоматизация разгрузки;
· автономное программирование;
· метод защиты поверхности;
· автоматическая настройка инструмента;
· Методология FAT.
Для каждой представительной части необходимо получить результат оценки осуществимости.
В процессе сборки и приемки на листогибочном станке не следует использовать только простой прямоугольный лоток.
Выберите несколько репрезентативных компонентов.
Включать:
Тесты:
· конверт манипулятора;
· вращение;
· позиционирование;
· погрузка/разгрузка.
Тесты:
· очистка;
· держатель бланка;
· столкновение;
· разгрузка.
Тесты:
· захватывающий;
· минимальная геометрия;
· позиционирование.
Включать:
· положительный изгиб;
· отрицательный изгиб;
· возвратный фланец;
· несколько сторон.
Тесты:
· царапины;
· Следы от инструментов;
· защитная пленка.
Мера:
· время цикла;
· угол изгиба;
· Размеры фланца;
· повторяемость;
· время настройки;
· и время переналадки.
Используйте репрезентативные компоненты для проверки следующих параметров:
· максимальная толщина;
· максимальная фактическая длина изгиба;
· наименьший фланец;
· самая глубокая коробка;
· многократная последовательность изгибов;
· специальный инструмент;
· венчание;
· задний упор;
· и компенсация угла.
Заводские приемочные испытания должны подтверждать фактические производственные возможности, а не просто движение оборудования.
Обычно листогибочный пресс сгибает листовой металл между пуансоном и матрицей, а панельный гибочный станок зажимает лист и формирует его кромки с помощью контролируемых гибочных лезвий.
Гибкость листогибочного пресса во многом обусловлена возможностью замены оснастки. Производительность гибочного станка для панелей во многом достигается за счет автоматической обработки деталей и интегрированной автоматизации процесса гибки.
Для многосторонних панельных компонентов этот метод может быть значительно быстрее, поскольку он сокращает объем ручного позиционирования, поворота и манипуляций.
Однако это не всегда быстрее.
Простые детали можно очень эффективно изготавливать на листогибочном прессе.
Сравните общее время цикла изготовления готовой детали, используя реальные образцы.
Не на каждом заводе.
Листогибочные станки особенно эффективны для изготовления деталей из листового металла, ориентированных на панели, но листогибочные прессы, как правило, предлагают более широкий диапазон возможностей для работы с толстыми материалами, длинными деталями, нестандартной оснасткой и деталями неправильной геометрии.
Многим заводам может быть выгодно владеть и тем, и другим.
Универсальной толщины не существует.
Современные коммерческие машины значительно различаются.
В качестве примеров можно привести станки, предназначенные для обработки стали толщиной около 3 мм, но производительность зависит от:
· прочность материала;
· модель;
· угол изгиба;
· длина изгиба;
· геометрия;
· и инструментами.
Всегда используйте таблицу толщины материалов, предоставленную производителем.
Да.
Современные листогибочные станки с автоматической адаптацией инструмента и программным управлением настройкой могут быть весьма эффективны при производстве широкого ассортимента продукции, мелкосерийном производстве или даже производстве партий по одной единице.
Компания Salvagnini подробно описывает возможности производства первой партии и комплектов для P4.
Панели гибочных станков часто хорошо подходят для изготовления электрощитов и корпусных панелей, поскольку для этих деталей обычно требуется несколько изгибов вокруг листа и многократное изменение положения.
Однако покупатель должен проверить следующее:
· высота изгиба;
· возвратные фланцы;
· глубина коробки;
· размер заготовки;
· толщина материала;
· и специальной геометрии.
Для изготовления каркасов шкафов, толстых кронштейнов и специальных компонентов по-прежнему может потребоваться листогибочный пресс.
Обычно листогибочный пресс является лучшим выбором.
Листогибочные прессы выпускаются с гораздо более высокими диапазонами усилия и позволяют легче работать с тяжелым инструментом и толстыми листовыми материалами.
Многие листогибочные станки значительно сокращают количество ручных замен инструментов благодаря использованию универсальных или автоматически настраиваемых инструментов.
Однако для особых геометрических форм могут потребоваться следующие условия:
· вспомогательные инструменты для гибки;
· дополнительные держатели заготовок;
· или автоматической настройки инструмента.
Поэтому не следует предполагать, что замена инструмента не потребуется для каждой детали.
Панелевогибочный станок часто значительно сокращает объем ручной обработки деталей, поскольку в его конструкцию интегрированы функции позиционирования и вращения.
Роботизированный листогибочный пресс также может существенно сократить трудозатраты.
Правильное сравнение должно вычислять:
трудозатраты на каждую принятую готовую деталь
вместо того, чтобы просто подсчитывать количество операторов, стоящих у машины.
Ни один из вариантов не является универсально лучшим.
Роботизированный листогибочный пресс сохраняет широкие возможности оснастки, присущие обычному листогибочному прессу, одновременно автоматизируя его работу.
Панелевое оборудование интегрирует манипуляции с деталями непосредственно в конструкцию гибочного станка.
Возможность внедрения робота зависит от:
· размер детали;
· масса;
· захват;
· повторное захватывание;
· геометрия;
· и производственный состав.
Возможность использования листогибочного станка зависит от:
· оболочка панели;
· высота фланца;
· вращение;
· зажим;
· и геометрии.
Универсального ответа нет.
Обе технологии позволяют достичь высокой точности при правильном выборе параметров.
Точность следует проверять с использованием типовых производственных деталей в согласованных условиях заводских приемочных испытаний.
Для смешанного производства это может быть эффективной стратегией.
Листогибочный станок может эффективно обрабатывать панели соответствующих типов, в то время как листогибочный пресс справляется с толстыми, длинными, нестандартными или требующими специальной оснастки деталями.
Правильность решения зависит от распределения и использования рабочей нагрузки.
Разница между листогибочным станком и листогибочным прессом заключается не только в скорости, автоматизации или цене оборудования.
Они представляют собой две различные архитектуры изгиба.
В основе листогибочного пресса лежат следующие принципы:
сила + инструмент + оси ЧПУ + гибкость процесса
Конструкция листогибочного станка включает в себя:
зажим + интегрированная система управления + автоматическая гибка + упрощенное обращение
Листогибочный пресс обычно обеспечивает более широкий спектр применения, особенно для:
· густой материал;
· длинные компоненты;
· необычная геометрия;
· специализированные инструменты;
· и непредсказуемое производство.
Станок для гибки панелей становится особенно привлекательным, когда в производстве преобладают следующие виды работ:
· многосторонние панели;
· шкафы;
· двери;
· ограждения;
· бытовая техника;
· Комплектующие для систем отопления, вентиляции и кондиционирования;
· компоненты лифта;
· а также другие детали из листового металла, где многократное позиционирование и вращение требуют значительных трудозатрат и времени цикла.
Таким образом, правильное решение о покупке должно приниматься в следующей последовательности:
1. классифицировать реальную часть семейства;
2. определить материал и толщину;
3. Измерьте длину изгибов и высоту фланцев;
4. определить сложные обратные изгибы и геометрию;
5. рассчитать объем производства и переналадку оборудования;
6. сравнить время, затрачиваемое на ручную обработку;
7. оценить инструменты и автоматизацию;
8. провести технико-экономические обоснования;
9. тестируйте репрезентативные компоненты во время заводских приемочных испытаний;
10. рассчитать стоимость жизненного цикла.
Технология правильного изгиба определяется следующими факторами: отчасти за счет семейной и производственной стратегии, а не только за счет категории машин..
Для многих передовых предприятий по обработке листового металла наиболее убедительным выводом может быть ни то, ни другое:
Пресс-гибочный станок вместо листогибочного.
ни:
листогибочный станок вместо листогибочного пресса.
но:
Используйте каждую технологию для тех семейств деталей, которые она производит наиболее эффективно.
Оставьте свой адрес электронной почты и требования, наша профессиональная команда продаж разработает наиболее подходящее решение для вас.


Авторское право
© 2026 Nanjing Zyco CNC Machinery Co., Ltd. Все права защищены
.
 ПОДДЕРЖИВАЕМАЯ СЕТЬ
 русский
 English
 français
 Deutsch
 italiano
 português
 español
 한국의
 Türkçe
 العربية