Посмотрите на угол двери лифта, на облицовочную панель здания или на хороший образец. Корпус оборудования. Край острый — почти как сложенная бумага. Простой изгиб. Так не бывает. Если вдавить лист в матрицу без предварительной подготовки, получится довольно большой объем. радиус, упругое возвращение, оказывающее сопротивление на всем протяжении, а на более твердом или толстом материале – трещины. вдоль внешней стороны поворота.
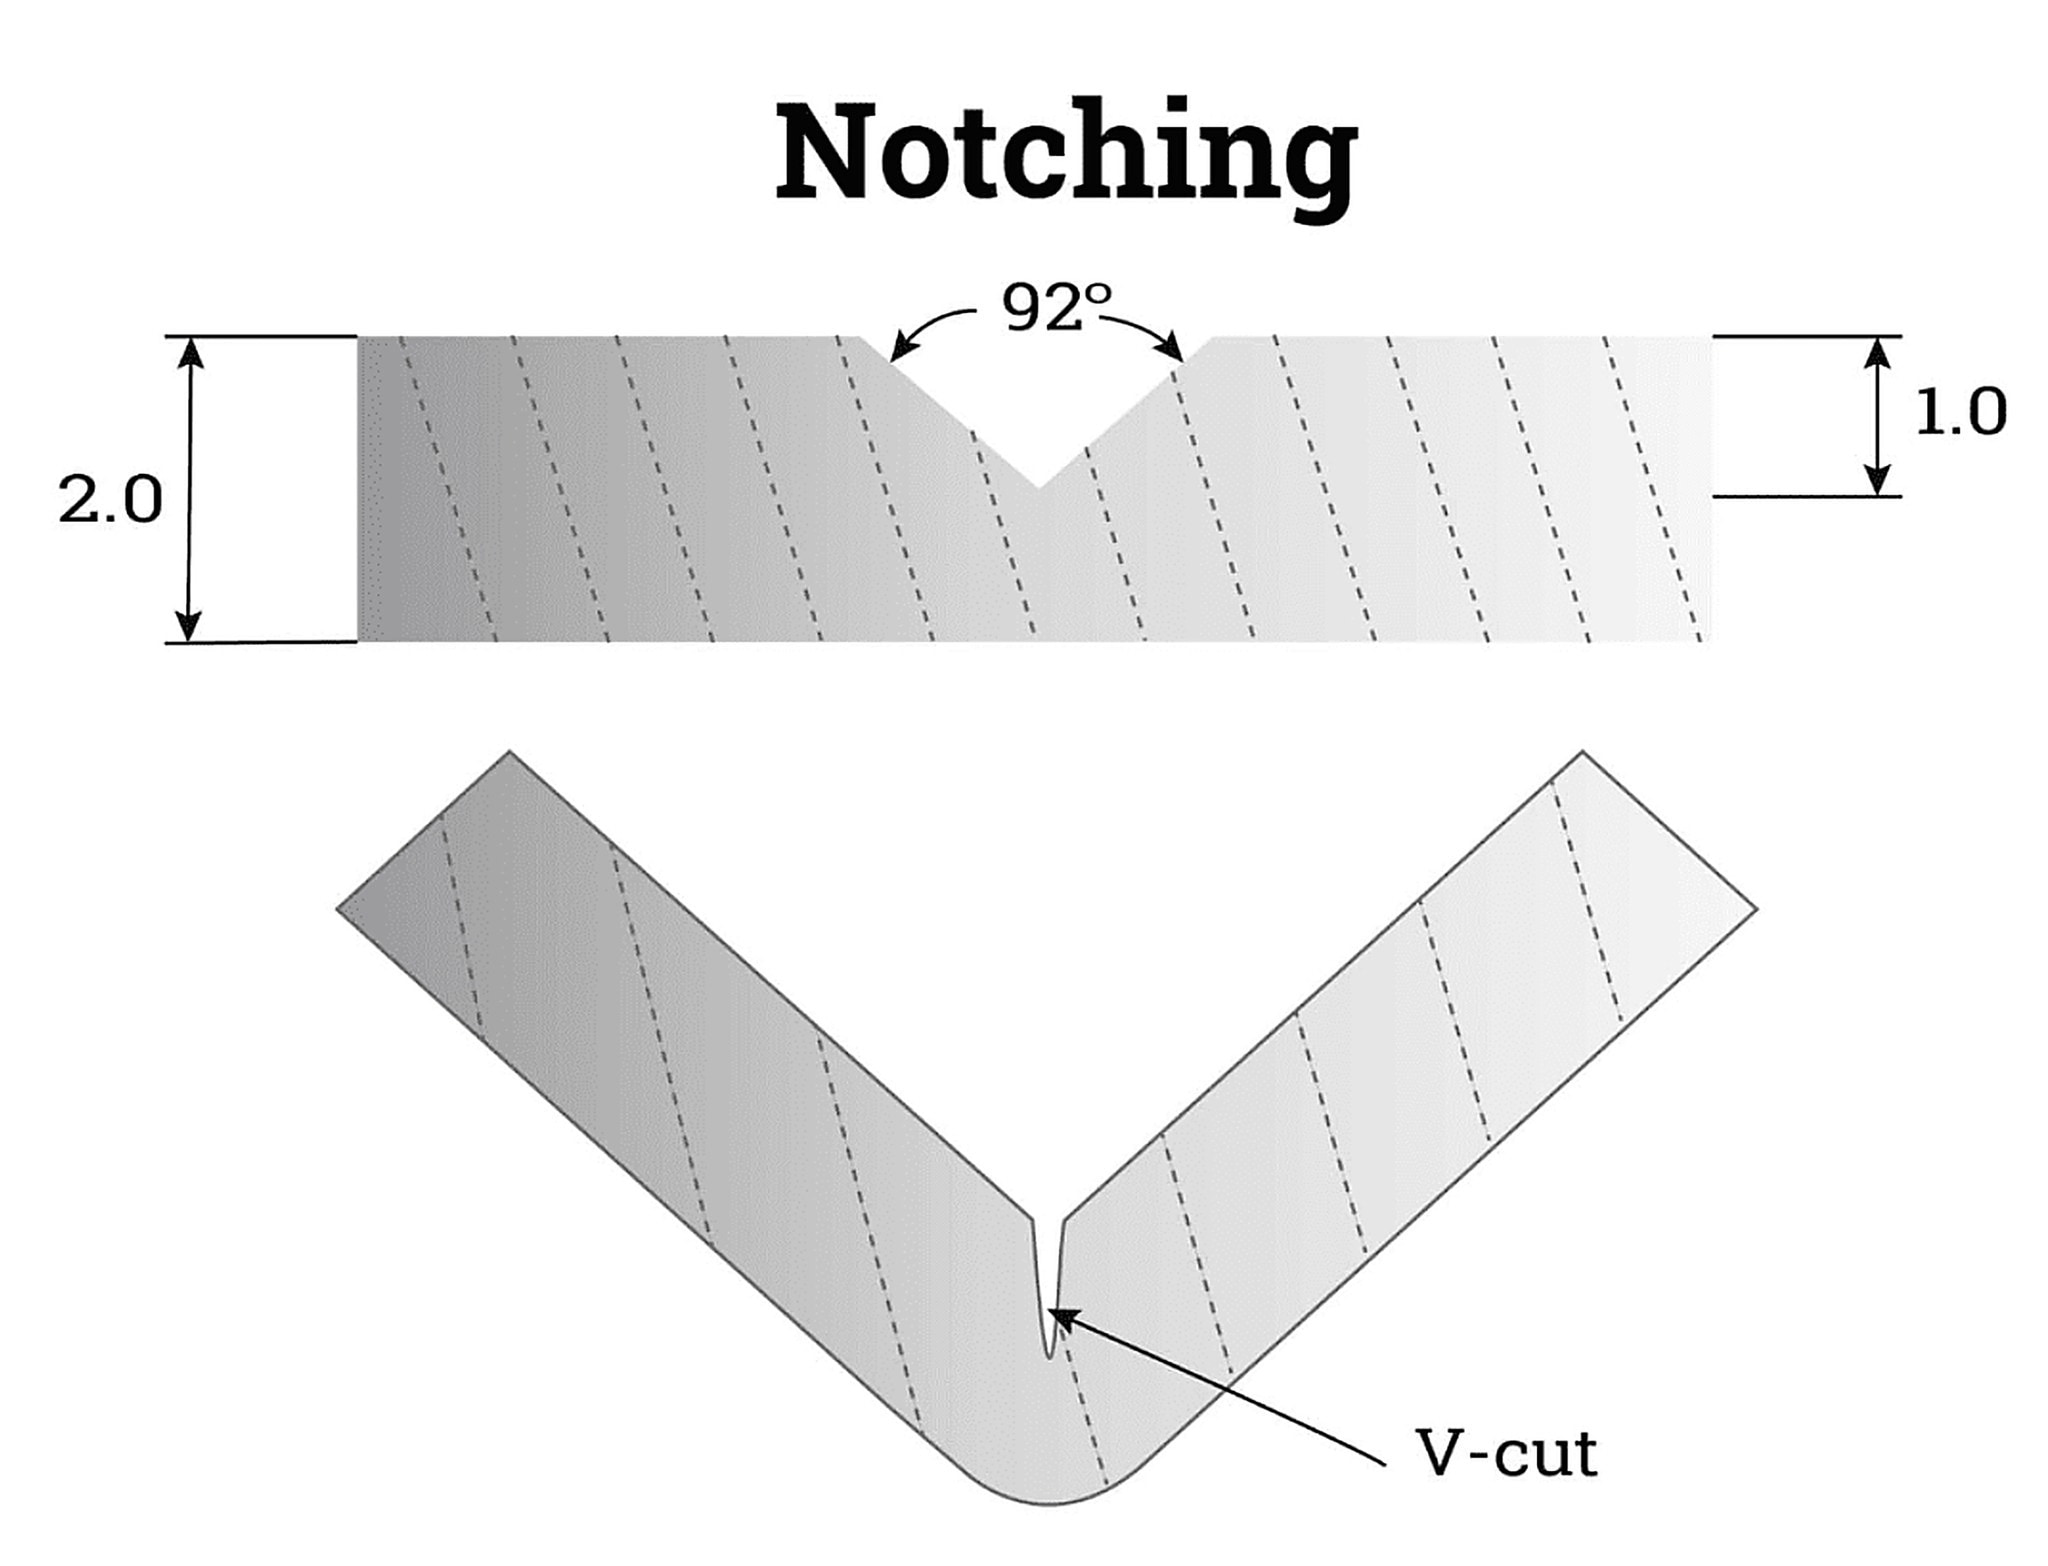
Острые углы откуда-то берутся. Они образуются из-за канавки, вырезанной перед изгибом. Такое вообще никогда не случается.
Почему работает канавка
станки для нарезания V-образных канавок узкий V-образный канал точно вдоль будущей линии изгиба, истончающийся Материал в месте сгиба. Чем меньше материала оказывает сопротивление в углу, тем лучше. Лист складывается в малый радиус с гораздо меньшим усилием и гораздо меньшим упругим восстановлением. Внешняя сторона Поверхность — та сторона, которую все видят на декоративных изделиях из нержавеющей стали — остается гладкой: нет Следы штамповки от большого тоннажа, отсутствие деформации типа «апельсиновая корка», отсутствие трещин на покрытии.
Вот почему нарезка канавок находится на более раннем этапе производства многих видимых изделий. Двери лифтов и Панели для кабин, архитектурная облицовка и навесные стены, вывески, коммерческая кухня. оборудование, высококачественные корпуса — везде, где угол является частью дизайна, Именно канавка делает это возможным. Гибочный пресс по-прежнему выполняет изгиб. Канавочный станок Определяет, как будет выглядеть изгиб.
Сгиб с канавкой против сгибания без канавки: именно V-образная канавка позволяет согнуть лист, образуя острый, ровный угол.
Почему большие панели имеют канавки, когда лежат ровно?
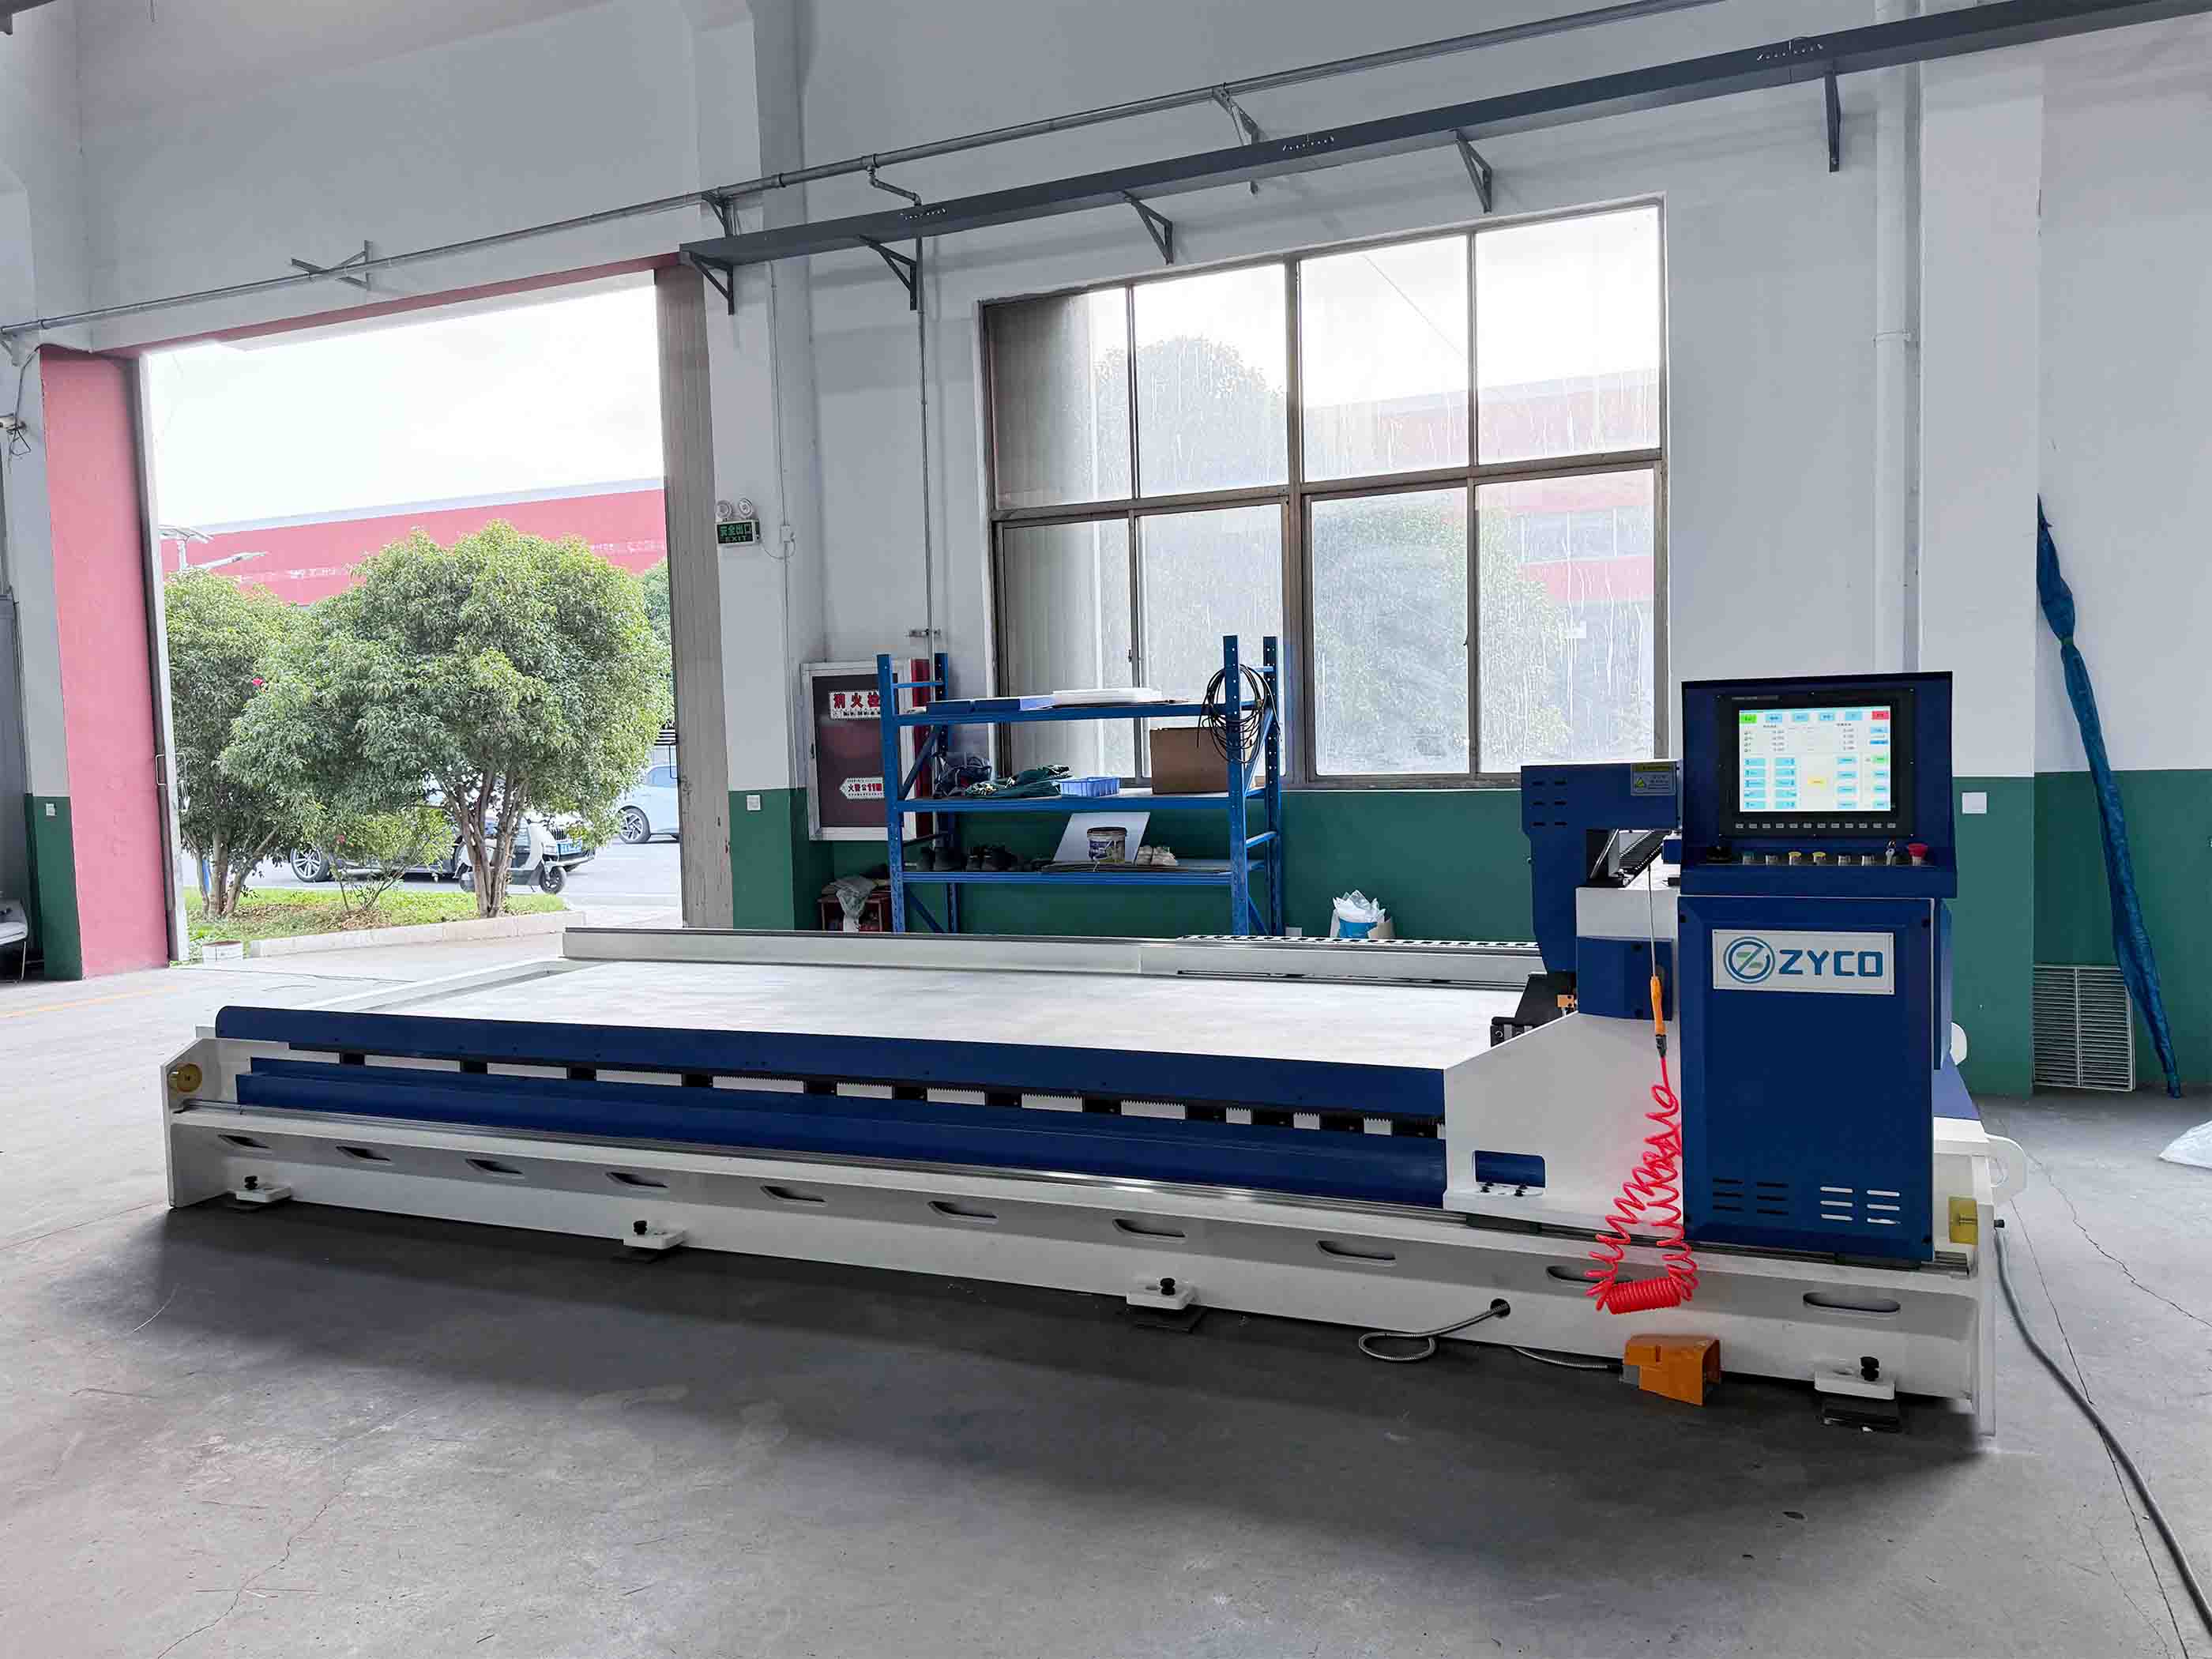
Существует два способа удержания листа во время нарезки канавки. На вертикальном станке это делается следующим образом: Лист стоит вертикально. На портальном станке он лежит ровно на столе — зажатый, полностью Она поддерживается по всей своей площади, в то время как подвижная портальная конструкция перемещает режущую головку. вдоль линии канавки.
Для больших работ плоская поверхность предпочтительнее по простым физическим причинам. Четырехметровая панель, стоящая на Край изделия может провисать, трепетать и пружинить под собственным весом; лежа на столе, он этого сделать не может.
Опора по всей поверхности означает, что расстояние от поверхности листа до режущего инструмента остается постоянным. Таким образом, глубина паза сохраняется даже от одного конца длинной панели до другого. Нагрузка составляет Также проще — большие листы доставляются краном или погрузчиком и приземляются ровно, вместо того чтобы быть... Бороться в вертикальном положении. Если ваша работа связана с длинными архитектурными панелями, то конструкция портального крана не подходит. Предпочтения. Именно так размер перестаёт бороться с точностью.
Эксплуатация портального канавочного колодца
Плоский тембр не означает снисходительность. Три фактора определяют, получится ли длинная колея. чистый.
Сначала ровность. Стол поддерживает лист, но не может его выпрямить. Деформированная панель. Между зажимами происходят подъемы и колебания, а глубина канавки следует за деформацией — здесь она небольшая. Там глубоко. Прежде чем винить машину, проверьте лист.
Зажмите лист по всей длине. Силы резки стремятся сместить лист вбок по всей его длине. прохода. Одной свободной зоны достаточно, чтобы панель начала смещаться в середине резки, и канавка... перемещается вместе с ним. Давление зажима должно соответствовать материалу: достаточно сильное, чтобы удерживать Длинный проход, достаточно щадящий, чтобы не повредить тонкие декоративные поверхности.
Бережно относитесь к стружке. При длинной нарезке остается длинный след стружки, и она распространяется — Под листом, в зону реза, на направляющие, по которым движется портал. Сколы под ним. Панели приподнимаются ровно на свою толщину, и глубина увеличивается вместе с ними. Чип Удаление деталей на этих станках — это не просто уборка. Это часть системы обеспечения точности, и Оно должно работать, а не просто быть установлено.
Чтение ритма
Если читать информацию в нужных местах, то готовая канавка отражает состояние всей конструкции. Заусенцы а неровные края — особенно на дальнем конце длинной панели — являются особенностью этого инструмента. Табель успеваемости: нож, который чисто режет на первом метре и рвет на четвертом, говорит о многом. Возможно, он изношен, или скорость подачи слишком высоки. Канавки — самый дешевый вариант. оценить до того, как комиссия доберется до листогибочного пресса.
При изменении глубины канавки работайте в фиксированной последовательности: плоскостность листа, зажим, инструмент. Сначала состояние, затем ось глубины и направляющие станка. Большинство мастерских выбирают... Сначала машина, а потом материал. При обработке длинных панелей обычно наоборот.
Забота, измеряемая в метрах.
Поддержание работоспособности портального нарезного станка означает обеспечение точности на больших расстояниях. Линейные направляющие и шариковые винты, перемещающие портал, необходимо содержать в чистоте. смазан по всей длине хода — сухой или загрязненный участок в середине станины. В середине каждой панели возникает ошибка в определении глубины. Зажимные цилиндры и уплотнения. Регулярные проверки необходимы, поскольку удерживающая сила — это параметр качества, а не просто... Функциональность. Калибровку следует проверять по всей рабочей длине, а не только по ней. вблизи исходной позиции: машина может быть честной на одном конце стола и при этом оставаться незаметной. с другой стороны.
Всё это несложно. Это тот же урок, что и для любой прецизионной машины: Процесс определяет деталь, а рутина определяет процесс.
Острые углы образуются не при изгибе. Они образуются при прорезке, плоском срезе и последующем резе. Очистите и отрежьте на четвертом метре так же, как и на первом.
Часто задаваемые вопросы
Что такое портальный V-образный канавочный станок?
Портальный V-образный пазовый станок — это станок с ЧПУ, который вырезает точный V-образный паз. вдоль линии изгиба металлического листа, лежащего ровно на рабочем столе. Движущееся Портальная конструкция перемещает режущую головку вдоль панели. Она предназначена для листов большого формата. — архитектурная облицовка, панели лифтов, вывески — где лист слишком большой для
ручка вертикально.
Зачем делать V-образные пазы в листовом металле перед гибкой?
V-образная канавка истончает материал точно по линии сгиба, благодаря чему лист складывается гораздо плотнее. Меньший внутренний радиус, меньший тоннаж и меньшая упругость. Видимая поверхность Панель остается гладкой и без следов повреждений, поэтому нанесение канавок является стандартной практикой. Декоративные изделия из нержавеющей стали, требующие острых и ровных углов.
В чём разница между горизонтальным порталом и вертикальной V-образной платформой? Станок для нарезания канавок?
На вертикальном канавочном станке лист находится в вертикальном положении, а режущая головка перемещается. вдоль него; на портальном станке лист лежит ровно на столе, и портал перемещается. Вертикальные станки подходят для обработки мелких и толстых деталей и занимают меньше места. Портальные станки Станки лучше справляются с большими и тонкими панелями, поскольку лист имеет полную поддержку. и не может провисать или вибрировать во время резки.
Для каких материалов и изделий используется V-образная нарезка канавок на портале?
Он используется в основном для обработки нержавеющей стали, алюминия и листового металла с покрытием при производстве изделий, где... Видны углы: двери и кабины лифтов, облицовка здания и навесные стены. Вывески и рекламные материалы, коммерческое кухонное оборудование и корпуса премиум-класса.
Что вызывает неравномерную глубину канавок на длинной панели?
Последовательно устраните четыре причины: неровный лист, зажим, который мешает панели. ползучесть во время прохода, износ режущего инструмента и, наконец, ось глубины станка. направляющие. На длинных панелях причина обычно кроется в листе или зажимах, а не в самих направляющих. машина.
Как обслуживать портальный V-образный канавочный станок?
Поддерживайте чистоту и смазку длинных линейных направляющих и шариковых винтов по всей их длине. Во время поездок необходимо следить за тем, чтобы система удаления стружки работала и очищалась, а также проверять зажимные цилиндры. и герметизацию в соответствии с графиком, проверять режущий инструмент перед каждой работой и подтверждать калибровку. по всей рабочей длине, а не только вблизи исходного положения.
Можно ли согнуть лист с V-образными канавками на стандартном листогибочном прессе?
Да. Нарезание канавок — это подготовительный этап, а не замена гибке. Нарезанные канавки Панель поступает на стандартный листогибочный пресс и сгибается вдоль паза при меньшей мощности. чем потребовалось бы для листа без канавки той же толщины.
Поговорите с инженерами ZYCO. О способе нарезки V-образных канавок для больших панелей — компоновка станка. параметры зажима и технологические параметры для работ, на которые вы рассчитываете стоимость.


 ПОДДЕРЖИВАЕМАЯ СЕТЬ
 русский
 English
 français
 Deutsch
 italiano
 português
 español
 한국의
 Türkçe
 العربية