Выбор между листогибочный станок и листогибочный пресс Это не просто вопрос о том, какая машина новее, быстрее или автоматизированнее.
Эти две технологии обрабатывают листовой металл принципиально разными способами.
Листогибочный пресс обычно прижимает заготовку к заднему упору и проталкивает лист между пуансоном и матрицей. Его гибкость во многом обусловлена взаимозаменяемой оснасткой, управляемыми осями, программированием ЧПУ и — при необходимости — роботизированной автоматизацией.
Обычно листогибочный станок зажимает лист и использует управляемые гибочные лезвия для формирования кромок, в то время как манипулятор автоматически позиционирует или вращает заготовку. Его гибкость в большей степени обеспечивается интегрированной системой обработки, универсальным или автоматически настраиваемым инструментом и программным управлением деталями.
Эти различия влияют на:
· толщина материала;
· длина изгиба;
· высота фланца;
· минимальный фланец;
· геометрия детали;
· время настройки;
· Требования к инструментам;
· участие оператора;
· автоматизация;
· общее время цикла;
· и, в конечном итоге, экономика производственного процесса.
По этой причине правильный вопрос не таков:
Лучше ли листогибочный станок, чем листогибочный пресс?
Более полезный вопрос звучит так:
Какая конструкция гибочного станка лучше соответствует характеристикам деталей, структуре производства, стратегии автоматизации и экономической эффективности жизненного цикла завода?
В этом руководстве объясняются различия с точки зрения проектирования и производства.
|
Фактор |
Нажмите на тормоз |
Листогибочный станок |
|
Принцип изгиба |
Пробивка формы формирует лист в матрицу или поверх нее. |
Лист зажимается и формуется с помощью контролируемых гибочных лезвий. |
|
Позиционирование заготовки |
Задний упор + оператор или робот |
Встроенный манипулятор обычно позиционирует и вращает деталь. |
|
философия инструментария |
Взаимозаменяемые пуансоны и матрицы |
Универсальные, адаптивные или автоматически настраиваемые инструменты для гибки |
|
Диапазон материалов |
Очень широкий |
В большей степени зависит от оборудования и геометрии. |
|
Толстая пластина |
Главное преимущество |
Ограничения зависят от модели. |
|
Очень длинные компоненты |
Широкий выбор машин и тандемов. |
Ограничения обусловлены габаритами панели и геометрией станка. |
|
Многосторонние панельные детали |
Требуется многократное изменение положения. |
Сила корпуса |
|
Вращение детали |
Ручной, с помощью оператора или роботизированный |
Обычно автоматизировано |
|
Специальная формовка |
Широкая свобода выбора инструментов |
Более зависима от геометрии |
|
Настраивать |
Зависит от инструмента |
Часто уменьшается за счет использования автоматизированных или универсальных инструментов. |
|
Производство первой партии |
Очень сильный |
Также возможно на современных системах. |
|
Массовое производство |
Эффективен при автоматизации. |
Подходит для соответствующих семейств панелей. |
|
Зависимость оператора |
Умеренный или высокий уровень при ручном управлении |
Ниже после программирования/настройки |
|
Автоматизация |
Доступны роботы и автоматические устройства смены инструмента. |
Интегрированная обработка данных является основополагающим элементом архитектуры. |
|
Панели, чувствительные к поверхности |
В значительной степени зависит от инструментов и способа обработки. |
Часто выгодно |
|
Капитальные инвестиции |
Очень широкий диапазон |
Как правило, более высокий уровень интегрированной автоматизации. |
|
Лучший метод выбора |
Анализ семейства деталей + производственных мощностей + оснастки |
Анализ осуществимости деталей + их обработки + автоматизации |
Эту таблицу следует рассматривать как отправную точку.
Ни одна из категорий машин не обладает универсальным преимуществом в каждом ряду.
В типичном листогибочном прессе с ЧПУ заготовка располагается у заднего упора, а ползун перемещает пуансон к нижней матрице.
При изгибании в воздухе лист обычно соприкасается с:
· наконечник пробойника;
· левое плечо матрицы;
· и правое плечо матрицы.
Пуансону не нужно полностью вдавливать лист в нижнюю часть матрицы.
Окончательный угол изгиба зависит главным образом от:
· Проникновение пуансона;
· V-образное отверстие матрицы;
· толщина материала;
· предел прочности;
· и материал пружина обратно.
Это дает листогибочному прессу существенное практическое преимущество:
Одна комбинация пуансона и матрицы часто позволяет получить несколько углов изгиба за счет изменения глубины проникновения пуансона.
Таким образом, станок сочетает в себе механический инструмент с программируемым положением ползуна.
Листогибочный пресс обычно состоит из трех основных систем.
Инструментарий во многом определяет параметры технологического процесса.
Для следующих целей можно выбрать различные инструменты:
· острые изгибы;
· Изгибы на 90°;
· изгибы большого радиуса;
· короткие фланцы;
· глубокие ящики;
· U-образные формы;
· подшивка;
· специальные профили;
· и компонентов, чувствительных к поверхности.
Именно поэтому оснастку следует выбирать как часть станка, а не как дополнительное оборудование после его заказа.
Задний упор определяет размер фланца.
В зависимости от области применения, это может включать в себя:
· X;
· R;
· Z1/Z2;
· X1/X2;
· R1/R2;
· или другие контролируемые движения.
Для простой скобы может потребоваться лишь позиционирование по оси X.
Для асимметричного корпуса может потребоваться несколько независимых перемещений заднего упора.
В современных синхронизированных машинах управление оперативным памятью часто осуществляется через выводы Y1 и Y2.
Для обеспечения точности при работе с длинными деталями также может потребоваться:
· Профессиональная обработка коронки на станке с ЧПУ;
· гидравлическая компенсация;
· измерение угла;
· или адаптивной коррекции.
Таким образом, точность готовой детали нельзя предсказать, основываясь только на разрешении контроллера.
Главное преимущество листогибочного пресса заключается в следующем: свобода инструментов.
При изготовлении листогибочного пресса можно использовать:
· прямые удары;
· пробойники с изогнутой шеей;
· острые удары;
· радиусные пуансоны;
· инструменты для подшивания;
· МногоV-образные кристаллы;
· одноV-образные матрицы;
· специальные формовочные инструменты;
· и изготовление инструментов на заказ.
Это позволяет одному станку обрабатывать очень широкий диапазон геометрических форм деталей.
Например, компания TRUMPF выпускает специализированную оснастку для формования радиусов, измерения углов с помощью датчиков, обработки материалов с фольгированным покрытием и для нестандартных применений. Она также предлагает решения, предназначенные для уменьшения следов на поверхности чувствительных или покрытых листов.
Поэтому:
Гибкость листогибочного пресса в значительной степени зависит от его характеристик. на основе инструментов.
Это станет важным позже при сравнении с листогибочным станком.
В листогибочном станке используется другая конструкция для формовки.
Вместо того чтобы многократно прижимать фланец к заднему упору и вдавливать пуансон в V-образную матрицу, станок обычно:
1. ссылается на пропуск;
2. зажимает заготовку;
3. размещает его с помощью манипулятора;
4. использует верхние и/или нижние гибочные лезвия для формирования кромки;
5. автоматически поворачивает или перемещает заготовку;
6. продолжает сгибать дополнительные стороны.
Современные машины могут сочетать в себе:
· держатель заготовки;
· верхняя гибочная лопасть;
· нижний изгибающий нож;
· контрлезвие;
· манипулятор;
· автоматическая настройка инструмента;
· вспомогательные инструменты;
· Автоматизация погрузки/разгрузки;
· и офлайн-программирование.
Например, в гибочном станке Salvagnini P4 используются универсальные гибочные инструменты, которые автоматически адаптируются к геометрии панели в процессе работы, что сокращает ручную переналадку и поддерживает серийное или комплектное производство.
Прижимное устройство для заготовки выполняет иную функцию, чем пуансон листогибочного пресса.
Он фиксирует лист, пока гибочные лезвия перемещаются вокруг зажатого края, образуя положительные или отрицательные изгибы.
Это означает, что трубогибочный станок может сделать несколько изгибов вокруг панели, не требуя от оператора ручного извлечения, переворачивания, поворота и повторного позиционирования детали после каждого изгиба.
В результате получается не просто более быстрый изгибающий ход.
Более значительный эффект повышения производительности часто достигается за счет сокращения время обработки между поворотами.
На станках для гибки панелей обычно используется встроенный манипулятор для изменения положения заготовки.
Например, в системах гибки панелей TRUMPF используется вращательное перемещение детали для автоматического позиционирования, а современные станки серии 7000 поддерживают автоматическую обработку сложных изгибов, включая отрицательные изгибы с соответствующей конфигурацией.
Это существенно меняет производственный процесс.
Цикл работы ручного листогибочного пресса может выглядеть следующим образом:
Положение → Согнуть → Удалить → Повернуть → Изменить положение → Согнуть → Перевернуть → Изменить положение → Согнуть
Цикл гибки панелей, скорее всего, будет выглядеть так:
Нагрузка → Опорная точка → Зажим → Автоматическое позиционирование/вращение → Изгиб → Вращение → Изгиб → Продолжить → Разгрузка
Именно поэтому сравнение только количества секунд на каждый поворот может ввести в заблуждение.
Современные листогибочные станки часто позволяют сгибать заготовки как вверх, так и вниз, без необходимости ручного переворачивания заготовки оператором.
Это может быть особенно полезно для:
· электрические шкафы;
· панели бытовой техники;
· Панели лифтов;
· Панели управления системами отопления, вентиляции и кондиционирования;
· подносы;
· ограждения;
· элементы фасада;
· и аналогичные многосторонние компоненты.
Однако возможность изготовления детали по-прежнему зависит от:
· высота изгиба;
· возвратные фланцы;
· вогнутая геометрия;
· размер заготовки;
· часть по диагонали;
· зажим;
· предотвращение столкновений;
· и вспомогательные инструменты.
Поэтому целесообразность использования листогибочного станка всегда следует оценивать на основе предварительного технико-экономического обоснования.
Ключевое преимущество заключается не только в скорости вращения лопастей.
Производительность листогибочного станка обеспечивается сочетанием следующих факторов:
· интегрированное позиционирование;
· автоматическое вращение;
· сокращение ручной работы;
· сокращение ручной переналадки;
· автоматическое положительное/отрицательное изгибание;
· Последовательности, сгенерированные программным обеспечением;
· и воспроизводимая привязка деталей.
Поэтому:
Гибкость листогибочного станка в значительной степени обусловлена на основе автоматизации и универсальных инструментов.
Это прямо противоположно гибкости листогибочного пресса, которая в большей степени связана со сменными инструментами.
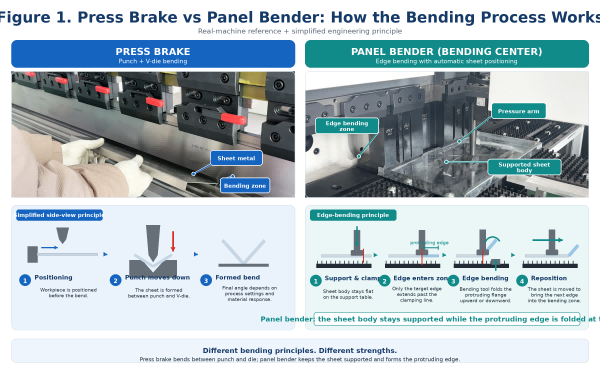
Рисунок 1. Основной принцип формования: гибка с помощью пуансона и V-образной матрицы против гибки с зажимом листа и контролируемыми гибочными лезвиями.
Гибочный пресс создает изгиб за счет взаимодействия пуансона и матрицы.
Панелевое устройство зажимает лист и формирует фланец с помощью контролируемого перемещения лезвия.
Эта разница влияет практически на все остальные сравнения:
· инструмент;
· геометрия;
· диапазон толщины;
· умение обращаться;
· программирование;
· и автоматизации.
Ни один из этих принципов не является универсально превосходящим другой.
Листогибочные прессы, как правило, обеспечивают гораздо больший диапазон толщины и усилия.
Крупные гидравлические листогибочные прессы могут быть сконфигурированы для следующих целей:
· тонкий лист;
· средняя тарелка;
· толстая пластина;
· высокопрочная сталь;
· большие радиусы;
· и для применения в условиях больших нагрузок.
Панелевогибочные станки, как правило, оптимизированы для работы с листовым металлом, но их фактическая грузоподъемность существенно различается в зависимости от модели станка.
Например, компания Salvagnini в настоящее время публикует конфигурации P4, способные обрабатывать сталь класса около 3,2 мм при заданных условиях прочности материала и угла заточки, в то время как пределы для нержавеющей стали и алюминия различаются.
Аналогичным образом, данные Prima Power по показателю BCe демонстрируют зависимость емкости от модели примерно на:
· Сталь толщиной 3,0–3,2 мм при пределе прочности на разрыв 410 Н/мм²;
· нержавеющая сталь толщиной 2,0–2,2 мм;
· Алюминий толщиной 4,0 мм.
Текущие технические характеристики серии C от ZYCO являются более консервативными и зависят от модели, составляя примерно следующие значения:
· Холодная пластина толщиной 1,5 мм;
· нержавеющая сталь толщиной 0,8–1,5 мм;
· алюминий толщиной 2–3 мм.
Эти примеры демонстрируют, почему не существует полезного универсального утверждения, подобного:
"Панелогибочный станок может согнуть сталь толщиной 3 мм."
Надлежащая спецификация должна включать в себя:
· модель машины;
· материал;
· предел прочности;
· длина изгиба;
· угол;
· и геометрии.
Листогибочные прессы выпускаются с чрезвычайно широким диапазоном рабочих длин и тоннажей.
Такие производители, как LVD, выпускают стандартные, роботизированные и XXL-платформы для листогибочных прессов, включая решения для обработки крупных и тяжелых деталей.
Станки для гибки панелей имеют более четко определенную рабочую зону детали.
Покупатель должен проверить:
· максимальная длина заготовки;
· максимальная ширина заготовки;
· максимальная длина изгиба;
· максимальная вращаемая диагональ;
· минимальные габаритные размеры детали;
· вес части;
· и ограничения манипулятора.
Например, компания Prima Power в своем издании BCe публикует конкретные значения максимальной длины изгиба, размеров листа и диагонали.
Панель может соответствовать номинальным размерам листа, но при этом выйти из строя, потому что её диагональ не может вращаться внутри станка.
Это одна из наиболее часто упускаемых из виду спецификаций для листогибочных работ.
Покупатель листогибочного пресса обычно сосредотачивает внимание на следующем:
· дневной свет;
· гладить;
· глубина горла;
· высота инструмента;
· и помехи.
Покупателю, приобретающему кузовной гибочный станок, следует обратить особое внимание на следующее:
максимальная высота изгиба
Например, для текущих конфигураций P4 предельная высота изгиба для нескольких стандартных моделей составляет приблизительно 200–260 мм, в то время как для конфигураций Prima Power BCe она составляет приблизительно 204 или 264 мм в зависимости от версии.
Согласно имеющейся у TRUMPF информации о серии 7000, на некоторых системах возможна большая высота изгиба, что еще раз демонстрирует высокую зависимость от модели.
Поэтому:
Толщина и размер листа сами по себе не определяют целесообразность использования листогибочного станка.
Деталь может выйти из строя из-за высокого фланца или глубокой коробчатой конструкции.
Листогибочные прессы особенно прочны при выполнении следующих производственных операций:
· нерегулярные компоненты;
· структурные кронштейны;
· толстая пластина;
· длинные профили;
· мелкие детали, изготовленные на заказ;
· специальные радиусы;
· Глубокие ящики, требующие использования оснастки типа «гусиная шея»;
· подолы;
· необычные последовательности формирования;
· а также работы, требующие специальных инструментов.
Панели, изготовленные на гибочных станках, обладают особенно высокой прочностью, когда группа деталей состоит из:
· многосторонние панели;
· двери;
· электрические корпуса;
· шкафы;
· подносы;
· панели бытовой техники;
· Панели лифтов;
· Компоненты систем отопления, вентиляции и кондиционирования воздуха;
· а также другие детали из листового металла, для которых целесообразно многократное сгибание кромок и автоматическое вращение.
Важное слово — часть семьи.
Один и тот же компонент может быть технически возможен на обеих машинах, но экономическая целесообразность может полностью различаться в рамках одной производственной линейки.
Смена инструментов — это нормальная часть обеспечения гибкости производства.
Для разных работ могут потребоваться разные требования:
· удары;
· умирает;
· V-образные отверстия;
· радиусы;
· инструменты для подшивания;
· и специальные инструменты.
Автоматические системы смены инструмента могут значительно упростить процесс настройки.
Например, система ToolMaster от TRUMPF автоматически устанавливает оснастку для новых программ, что особенно актуально при мелкосерийном производстве.
Многие современные листогибочные станки сокращают количество ручных замен инструмента за счет использования универсального или автоматически настраиваемого инструмента.
Компания Salvagnini прямо заявляет, что ее универсальные инструменты P4 автоматически адаптируются в процессе производства без необходимости ручной перенастройки для поддерживаемого диапазона геометрических параметров.
Однако:
Утверждение «Панельным станкам никогда не требуется смена инструмента» не является общепринятым.
Например, в системах гибки панелей TRUMPF используется автоматическая настройка инструмента держателя заготовки и дополнительные вспомогательные инструменты для обработки деталей определенной геометрии.
Правильное сравнение:
Гибкость листогибочных прессов обеспечивается за счет сменной оснастки; листогибочные станки часто сокращают ручное вмешательство в работу инструмента за счет адаптивной или автоматической оснастки.
Время настройки в значительной степени зависит от конкретного приложения.
· извлечение инструментов;
· установка инструментов;
· выравнивание сегментов;
· изменение отверстия V-образной матрицы;
· Настройка заднего упора;
· загрузка программ;
· тестирование первых частей;
· регулировка кроны;
· и корректируя упругость.
Автоматическая смена инструмента, автономное программирование и измерение углов могут существенно снизить эти затраты.
· Загрузка программы;
· выбор конфигурации держателя заготовки;
· автоматическая настройка инструмента;
· определение последовательности действий манипулятора;
· проверка вспомогательного инструмента;
· и частичное подтверждение осуществимости.
Благодаря возможности автоматической настройки оснастки, гибка панелей может быть особенно эффективна в условиях частой смены оснастки.
Именно поэтому современные листогибочные станки не следует описывать как машины исключительно для массового производства.
Компания Salvagnini целенаправленно продвигает производство партий и комплектов продукции, используя автоматическую адаптацию своих универсальных инструментов.
Утверждение, подобное следующему:
«Гибильные станки работают в три раза быстрее».
Технически это недействительно без определенной части и процесса.
Использование листогибочного станка позволяет значительно сократить время производства многосторонних панелей, поскольку исключает следующие факторы:
· многократное ручное вращение;
· перепозиционирование;
· физическое обращение;
· а также некоторые изменения в инструментах.
Однако простая скоба с одним изгибом может не дать такого же преимущества.
Правильная метрика:
Общее время цикла готовой детали
нет:
время хода в одном изгибе
При сравнении оборудования зафиксируйте следующее:
· время загрузки;
· время позиционирования;
· согнуть время;
· время вращения;
· время повторного захвата;
· время на подготовку/настройку инструмента;
· время разгрузки;
· и время переналадки.
Только тогда можно будет корректно сравнить показатели производительности.
Ни одна из категорий машин не обладает универсальным преимуществом в точности.
· толщина материала;
· предел прочности;
· направление волокон;
· пружинящий эффект;
· V-образное отверстие;
· Состояние инструмента;
· Синхронизация Y1/Y2;
· точность заднего упора;
· венчание;
· и коррекция угла.
Например, система Easy-Form Laser от LVD предназначена для измерения и компенсации изменений материала в процессе гибки.
· Точность холостого хода;
· первоначальная ссылка;
· позиционирование манипулятора;
· зажим;
· вариативность материала;
· управление лезвием;
· адаптивная компенсация;
· и геометрии.
Сальваньини описывает интегрированные адаптивные системы, которые компенсируют изменения материальных и производственных условий.
Поэтому:
Точность следует сравнивать, используя результаты заводских приемочных испытаний (FAT) для репрезентативных образцов, а не для отдельных номеров брошюр.
Гибка панелей может быть выгодна в следующих случаях:
· двери из нержавеющей стали;
· окрашенные панели;
· чехлы для бытовой техники;
· компоненты лифта;
· фасадные панели;
· и другие части тела, имеющие важное значение для внешнего вида.
В настоящее время компания TRUMPF описывает свой процесс гибки панелей как подходящий для обработки с минимальным или полным отсутствием следов в поддерживаемых областях применения.
Однако не следует предполагать, что ни одна машина не является универсально свободной от следов.
Результаты обработки поверхности зависят от:
· материальное состояние;
· грязь;
· защитная пленка;
· состояние инструмента;
· контактное давление;
· радиус изгиба;
· и перемещение деталей.
Листогибочные прессы также могут защищать поверхности за счет:
· инструменты с покрытием;
· изгибающаяся пленка;
· больший радиус инструмента;
· полированная оснастка;
· и оптимизация процессов.
Оператору может потребоваться:
· поддержите лист;
· расположите фланец;
· поверните деталь;
· переверните деталь;
· смена инструментов;
· определить последовательность изгибов;
· и реагировать на отскок.
Для этого требуется значительное мастерство, особенно при работе со сложными деталями.
Машина предполагает следующее:
· позиционирование;
· вращение;
· умение обращаться;
· секвенирование;
· и повторяющееся движение.
Таким образом, зависимость от оператора часто снижается после проверки программы и настроек оборудования.
Однако труд не исчезает.
Навыки развиваются в направлении:
· программирование;
· анализ осуществимости;
· материальный поток;
· техническое обслуживание автоматизации;
· и технологического проектирования.
Распространенная ошибка при сравнении — это сравнение:
ручной листогибочный пресс
с
Полностью автоматический станок для гибки панелей.
Это некорректное сравнение технологий.
Современные листогибочные прессы также могут использовать:
· автоматические устройства смены инструмента;
· Загрузка робота;
· автоматическая разгрузка;
· измерение угла;
· автономное программирование;
· Изменения в захвате;
· и гибкие автоматизированные ячейки.
Например, модель RBS 40 от LVD может сочетать в себе несколько типов листогибочных прессов с роботизированной обработкой и автономным программированием без обучения робота на станке.
Более крупная модель RBS 80 от LVD расширяет возможности автоматизации роботизированных листогибочных прессов для обработки деталей большего размера и профилей большей длины.
Компания TRUMPF также предлагает полностью автоматизированные листогибочные прессы, а также системы гибки панелей.
Таким образом, правильное сравнение выглядит следующим образом:
Ручной листогибочный пресс против роботизированного листогибочного пресса против гибочного станка для панелей
не просто:
Ручной или автоматический режим.
|
Фактор |
Ручной листогибочный пресс |
Роботизированный листогибочный пресс |
Листогибочный станок |
|
Обработка человеческих частей |
Высокий |
Низкий |
Низкий |
|
Гибкость инструментов |
Очень высокий |
Очень высокий |
Более ориентирован на геометрию |
|
Автоматическое вращение |
No |
Да |
Обычно интегрированный |
|
Свобода выбора специального инструмента |
Отличный |
Отличный |
Более ограниченный |
|
Сложность программирования |
Умеренный |
Выше |
Интегрированное машинное программное обеспечение |
|
Офлайн-программирование |
Доступный |
Важный |
Общий |
|
Гибкость пакетной обработки |
Отличный |
Хорошо, когда программирование эффективно. |
Отлично работает с современными автоматизированными системами. |
|
Крупномасштабное производство |
Оператор ограничен |
Сильный |
Прочный для подходящих панелей |
|
сокращение трудовых ресурсов |
Ограниченный |
Высокий |
Высокий |
|
Возможность работы с толстыми пластинами |
Сильный |
Высокая грузоподъемность робота. |
Более ограниченный |
|
Первоначальные инвестиции в автоматизацию |
Низкий–средний |
Высокий |
Высокий |
|
Лучшее приложение |
Широкое общее производство |
Повторяемые детали, пригодные для робототехники. |
Панельно-ориентированные многогибочные детали |
Роботизированный листогибочный пресс может значительно сократить нехватку рабочей силы, сохраняя при этом гибкость в выборе оснастки, присущую листогибочным прессам.
Однако внедрение робототехники накладывает дополнительные ограничения:
· полезная нагрузка робота;
· Конструкция с захватом;
· повторное захватывание;
· частичное провисание;
· вариант без текста;
· предотвращение столкновений;
· и программирование.
Таким образом, правильная стратегия автоматизации должна начинаться с анализа конкретного семейства деталей.
Что касается диапазона используемых материалов, то листогибочный пресс обычно обеспечивает более широкую область применения.
Листогибочный пресс можно изготовить с гораздо большими возможностями:
· сила;
· рабочая длина;
· дневной свет;
· гладить;
· глубина горла;
· и производственные мощности.
Возможности гибки панелей значительно различаются в зависимости от архитектуры.
Текущие данные производителя наглядно это демонстрируют.
Опубликованные данные по нескольким моделям P4 включают:
· минимальная толщина около 0,5 мм;
· сталь толщиной до приблизительно 3,2 мм при заданных условиях прочности материала и угла изгиба;
· нержавеющая сталь толщиной до приблизительно 2,5 мм в некоторых условиях;
· алюминий толщиной до приблизительно 4 мм в некоторых условиях.
Опубликованные значения включают:
· сталь толщиной 3,0–3,2 мм;
· нержавеющая сталь толщиной 2,0–2,2 мм;
· Алюминий толщиной 4,0 мм;
· минимальная толщина 0,5 мм.
Текущие опубликованные компанией ZYCO значения параметров серии C различаются в зависимости от модели машины и включают в себя:
· Холодная пластина толщиной 1,5 мм;
· нержавеющая сталь толщиной приблизительно от 0,8 до 1,5 мм в зависимости от модели;
· Толщина алюминия составляет приблизительно от 2 до 3 мм в зависимости от модели.
Эти различия подтверждают важное правило совершения покупки:
Никогда не покупайте станок для гибки панелей, ориентируясь на общие требования к "максимальной толщине".
Запросите полную таблицу, содержащую:
· класс материала;
· предел прочности;
· толщина;
· угол изгиба;
· длина изгиба;
· высота изгиба;
· внутренний радиус;
· а также любые ограничения на специальные изгибы.
Как правило, в первую очередь следует оценить возможности листогибочного станка, если завод производит много деталей, таких как:
· панели электрических шкафов;
· дверцы шкафа;
· Панели лифтов;
· Корпуса бытовой техники;
· Панели управления системами отопления, вентиляции и кондиционирования;
· подносы;
· полки;
· элементы фасада;
· чехлы для оборудования;
· неглубокие и среднеглубокие ящики;
· а также повторяющиеся детали из листового металла с несколькими кромками.
Общей характеристикой является не просто "тонкий лист".
Это:
Многочисленные изгибы вокруг панели, где автоматическое позиционирование и вращение деталей значительно сокращают объем ручной работы.
В ходе полезного анализа целесообразности следует задать следующие вопросы:
· Сколько граней загнуто?
· Как часто вращается эта деталь?
· Необходимы ли изгибы в прямом и обратном направлении?
· Какова высота фланца?
· Есть ли обратный изгиб?
· Может ли деталь вращаться внутри станка?
· Достаточно ли у манипулятора площади захвата?
· Достаточно ли правильна форма заготовки?
· Чувствительна ли эта поверхность?
· Возможна ли автоматическая выгрузка всей детали?
Листогибочный пресс часто является лучшей отправной точкой для:
· толстая пластина;
· высокопрочные материалы;
· структурные кронштейны;
· длинные профили;
· короткие тяжелые компоненты;
· неровные заготовки;
· Работа с пользовательским радиусом;
· мелкие специальные детали;
· детали, требующие использования нестандартных пуансонов;
· сложные глубокие ящики;
· изготовление в единичном экземпляре;
· а также привлечение субподрядчиков в случаях, когда будущая геометрия детали непредсказуема.
Причина не сводится к простому увеличению силы.
Это сочетание следующих факторов:
сила + свобода выбора инструмента + неограниченное разнообразие деталей
Именно поэтому в цехах общего назначения часто сохраняют листогибочный пресс даже после внедрения автоматизации гибки панелей.
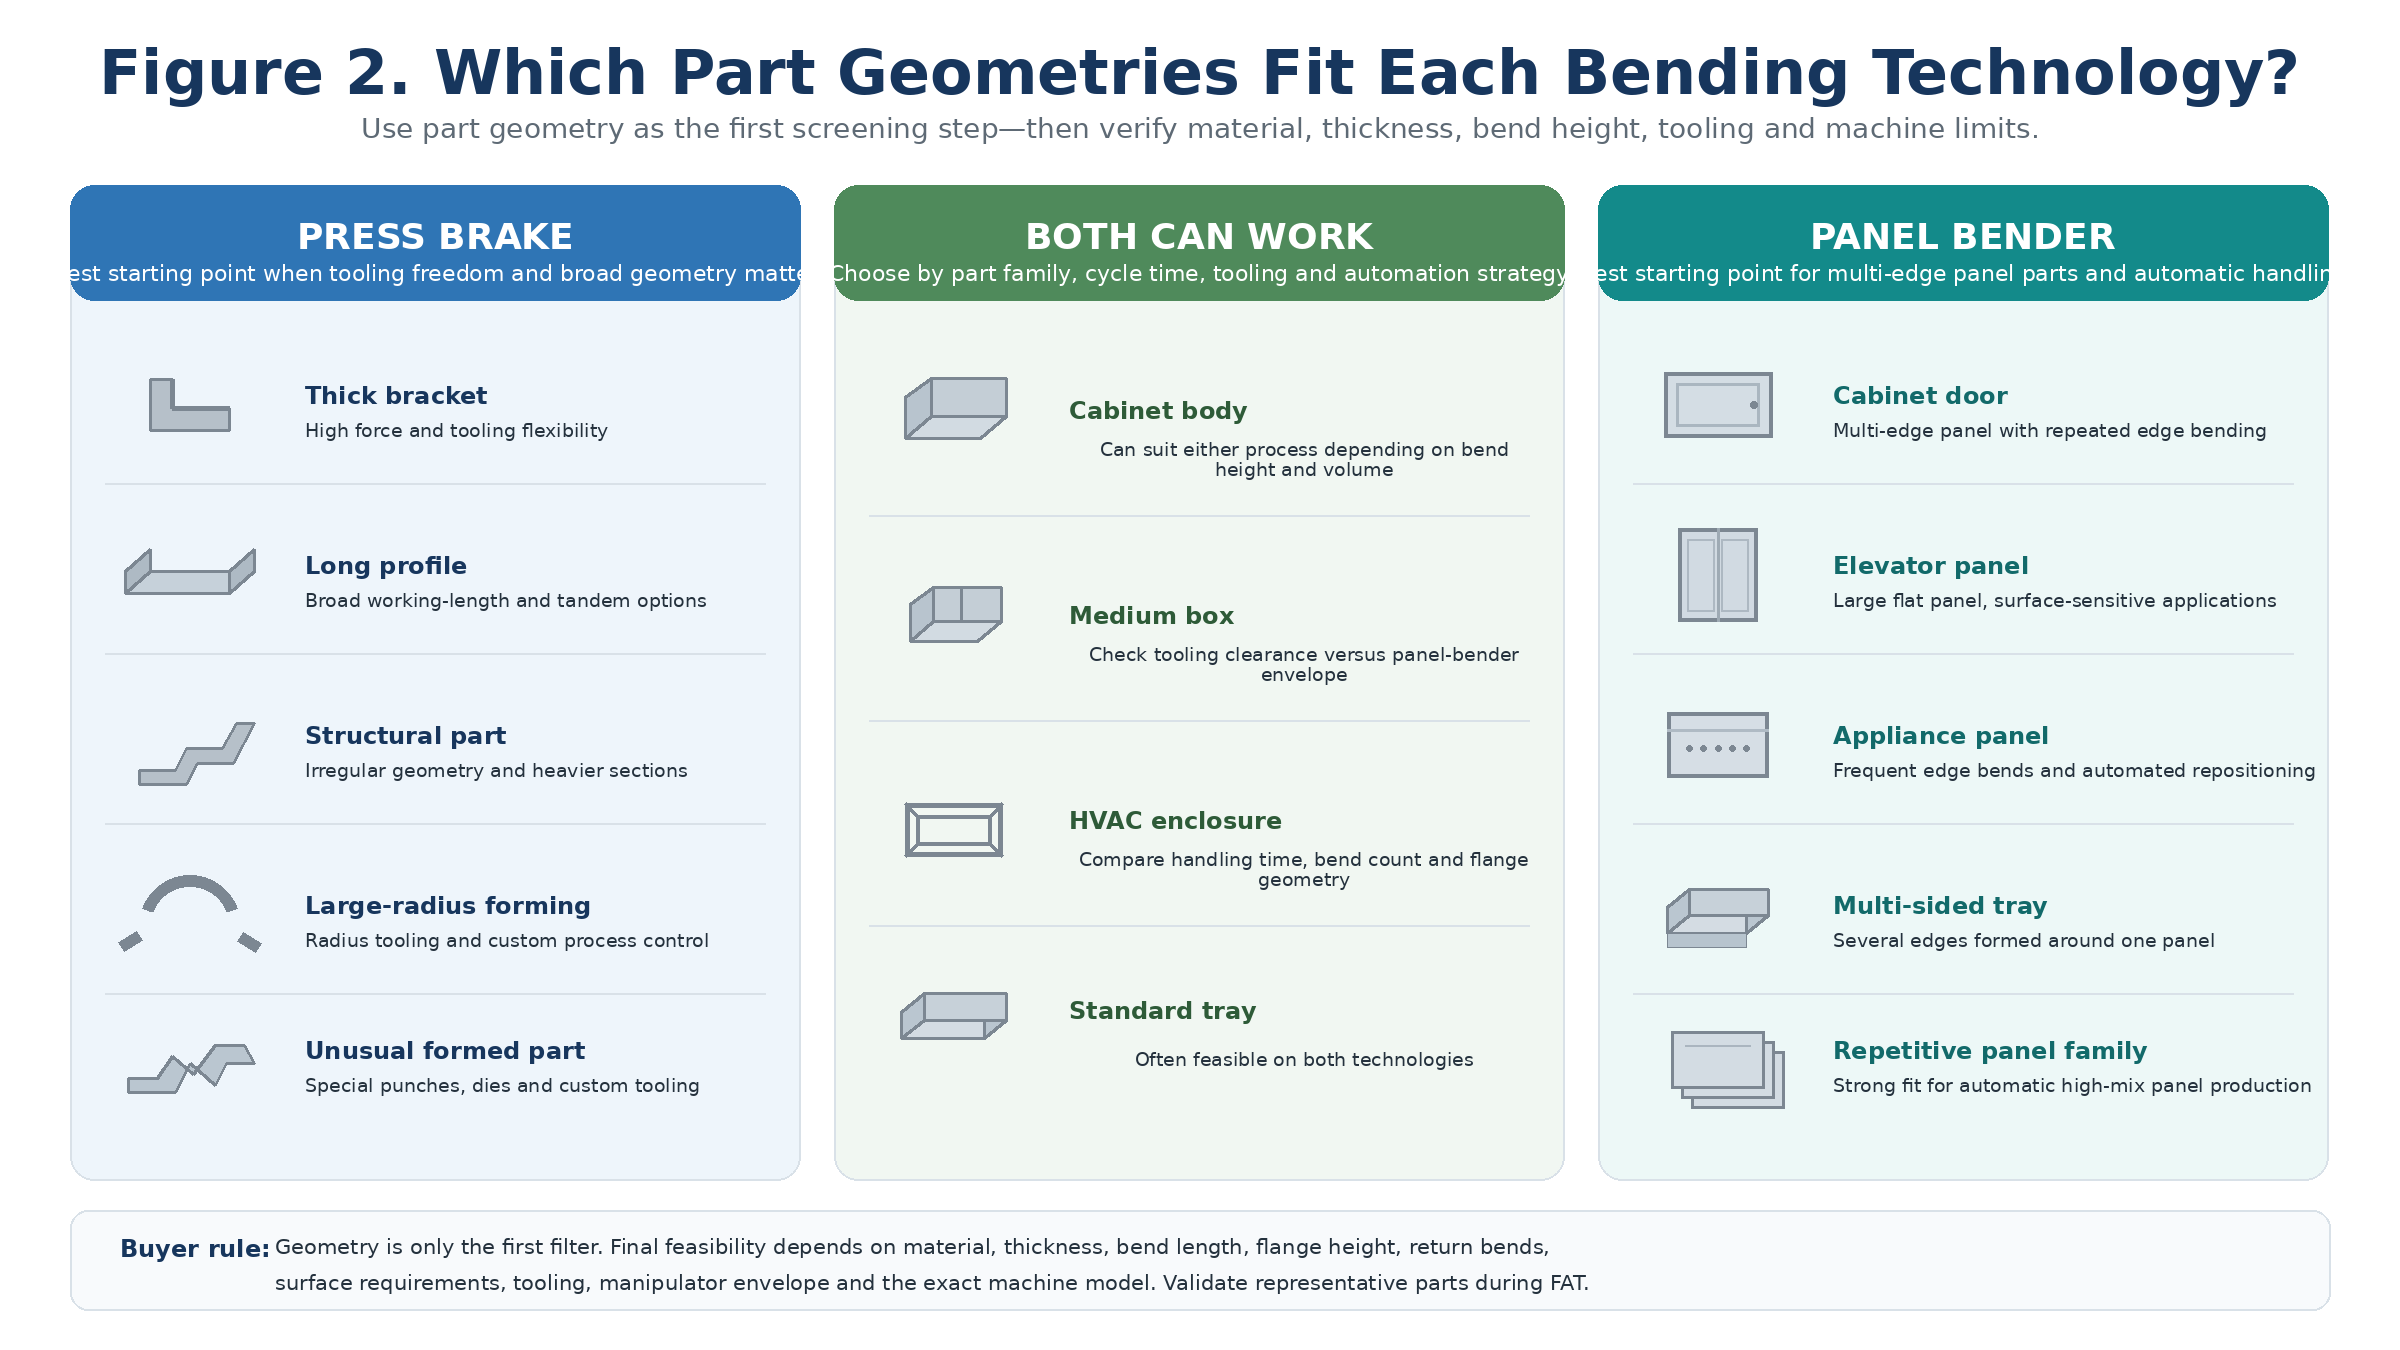
Рисунок 2. Типичные геометрические формы деталей, которые лучше подходят в качестве отправной точки для листогибочного пресса, гибочного станка или обеих технологий.
Оставьте свой адрес электронной почты и требования, наша профессиональная команда продаж разработает наиболее подходящее решение для вас.


Авторское право
© 2026 Nanjing Zyco CNC Machinery Co., Ltd. Все права защищены
.
 ПОДДЕРЖИВАЕМАЯ СЕТЬ
 русский
 English
 français
 Deutsch
 italiano
 português
 español
 한국의
 Türkçe
 العربية