Станок для V-образных канавок не сгибает металл. Он определяет, каким будет результат изгиба.
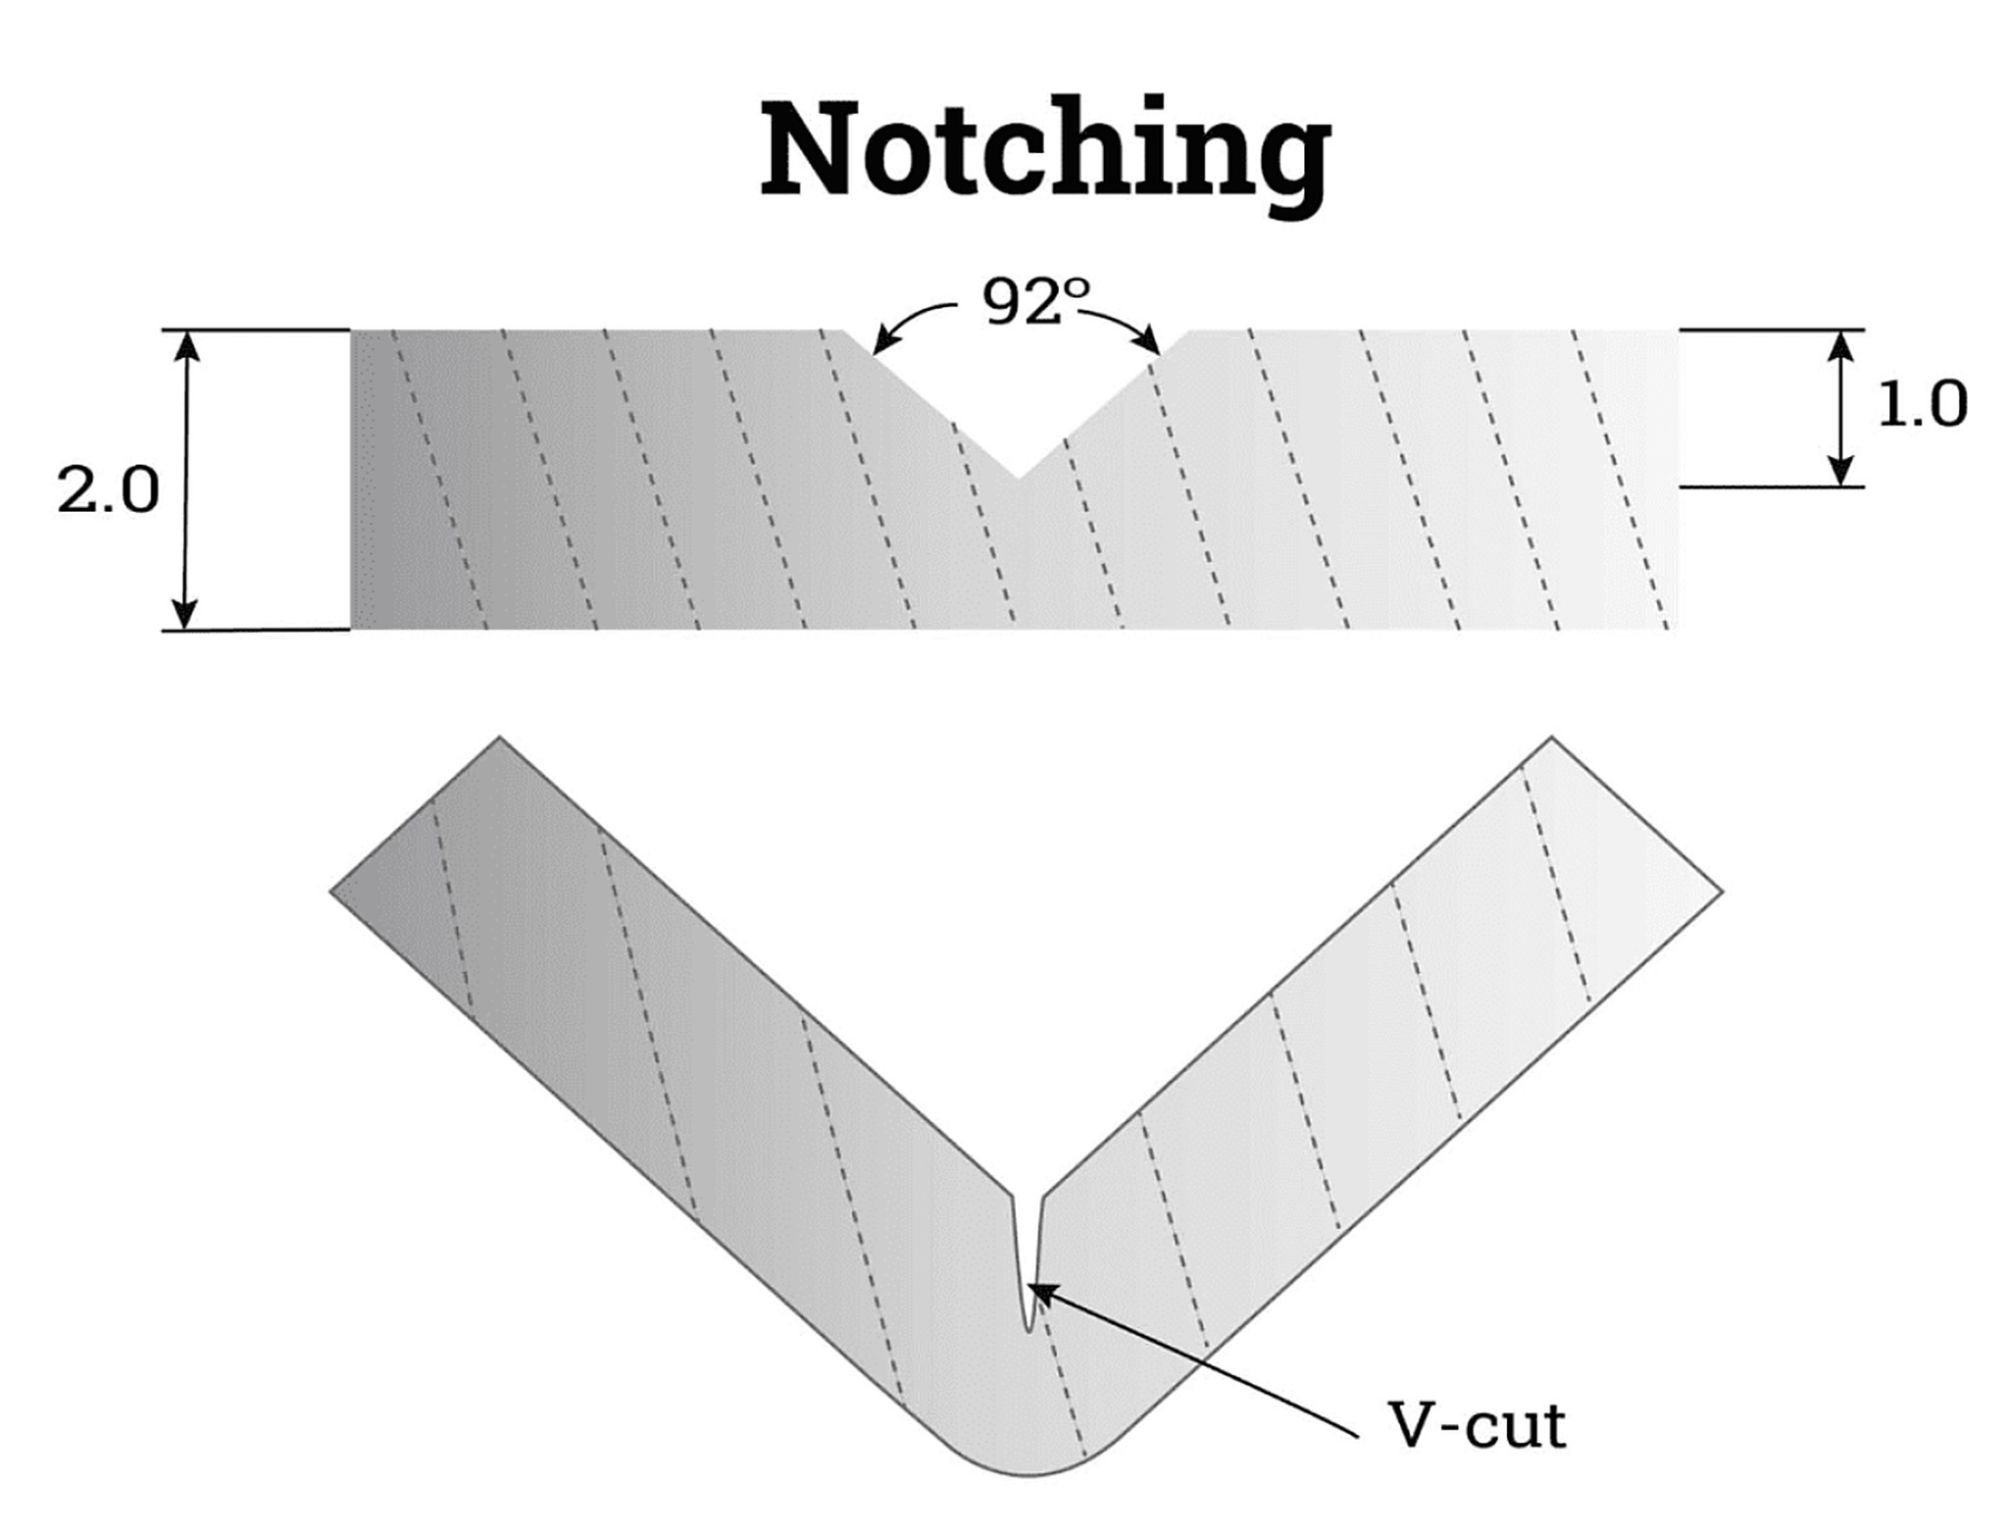
Вот почему: если согнуть листовой металл напрямую, материал будет сопротивляться. Он пружинит обратно, он... Может треснуть на внешнем радиусе, и изгиб получится более округлым, чем хотелось бы. Особенно это касается нержавеющей стали и других капризных материалов. V-образная канавка значительно облегчает этот процесс. еще до того, как листогибочный пресс коснется детали. Точно вырезанная V-образная канавка истончает изгиб. линия, благодаря чему последующий сгиб получается более четким, аккуратным и гораздо более предсказуемым.
Надрезка и гибка после изгиба: канавка под углом 92°, глубиной 1,0 мм в пластине толщиной 2,0 мм — здесь определяется изгиб.
Это означает, что удивительно большая часть «проблем с изгибом» на самом деле являются проблемами с образованием канавок. Если Детали, которые получаются гнутыми, не отличаются по качеству, не начинайте с обвинения листогибочного пресса. Начните На канаворезке. Три фактора определяют качество канавки — и они определяют ваш изгиб. это.
Контроль глубины: важнейший параметр.
Неравномерная глубина канавок — наиболее распространенная жалоба на качество при нарезании канавок, и это Практически всегда причина кроется в одном из трех факторов: затупившийся инструмент или соскальзывание заготовки. зажимы или ось Z, нуждающаяся в калибровке. Проверяйте их в таком порядке — инструмент первым, потому что Это самый дешевый способ решения проблемы.
Именно глубину обработки контролирует станок с ЧПУ. Современные станки обеспечивают обработку на микронном уровне. позиционирование с помощью сервоосей с обратной связью от энкодера, но эта точность лишь до определенной степени. Качество зависит от расположенной под ним механической цепи: острый инструмент, жесткий зажим, калиброванная ось. На тонкой бумаге дополнительная толщина в одну десятую миллиметра может означать разницу между хрустящей корочкой и хрустящей корочкой. один погнут, а другой треснул.
Обработка: острые разрезы, тупые разрывы.
Основная работа выполняется V-образным ножом. Острый твердосплавный нож вырезает чистую канавку; Тупой повреждает материал, оставляя заусенцы и шероховатые края, которые сразу же дают о себе знать. Завершённый изгиб. Заусенцы — это сигнал инструмента о завершении работы — прислушайтесь.
Подбирайте инструмент в соответствии с выполняемой задачей. Для более твердых материалов, таких как нержавеющая сталь, требуются более прочные марки твердосплавных материалов. и более мелкие многопроходные разрезы вместо одного агрессивного глубокого разреза. Вынуждая выполнить один Глубокий пропил на твердом материале — это способ скола кромок и поломки инструментов. Контролируемый, пошаговый. Резка сокращает время цикла и значительно экономит оснастку.
Зажим: неподвижное состояние, отсутствие деформации.
Лист должен оставаться неподвижным на протяжении всего процесса раскроя — любое проскальзывание или вибрация сразу же проявятся. напрямую как изменение глубины и погрешность позиционирования. Но здесь важен баланс: достаточно Прижимайте лист, чтобы зафиксировать его, но не настолько сильно, чтобы деформировать тонкий материал. Держите губки плотно прижатыми. Очистите поверхность так, чтобы она обеспечивала надежное сцепление без царапин, и следите за утечками воздуха или гидравлической жидкости, которые могут привести к повреждению. Провал давления в середине работы.
Дисциплина, связанная с машиной.
Станок поощряет рутину. Ежедневный осмотр — проверка инструментов, уровня смазки, Удаление микросхемы, проверка зажима, проверка аварийной остановки — занимает пять минут и выявляет проблемы. Пока они дешевые. Операторы первыми замечают первые признаки: изменение звука резки, Необычные формы стружки, слегка смещенная канавка. Создайте культуру, в которой такие Наблюдения фиксируются, а не игнорируются.
Более тщательное техническое обслуживание проводится в определенном ритме: еженедельная очистка и осмотр направляющих и шариковые винты, ежемесячная смазка согласно таблице производителя, а также проверка момента затяжки. критически важных крепежных элементов (вибрация в конечном итоге приводит к ослаблению всего), а также периодической калибровки. Квалифицированный техник с необходимыми инструментами. Ведите журнал учета по каждому станку — дата, Задача, замененные детали, аномалии. Из журналов выявляются закономерности, которые не удается обнаружить при отдельной проверке. раскрывает.
Когда что-то идёт не так, начните с простого.
Большинство дефектов при образовании канавок поддаются коррекции с помощью системного подхода. Неравномерная глубина? Инструмент, зажим, Ось Z — именно в таком порядке. Шероховатые или заусенцы? Состояние инструмента и процесс резки. Параметры. Неправильное положение канавки? Перед резкой проверьте программу с помощью пробного запуска. Сначала проверьте металл, затем проверьте наличие люфта и проблемы с энкодером. Всегда проверяйте простые вещи. Во-первых: ослабленные соединения, низкий уровень жидкости, засоренные фильтры, приоткрытая защитная дверь, вызывающая срабатывание сигнализации. Блокировка. Задокументируйте обнаруженные неисправности; следующую неисправность будет определить проще.
Точность рождается на станке для нарезания канавок.
Листогибочный пресс может согнуть только то, что ему задал фрезерный станок. Правильно сделайте канавку — глубину, Инструмент, зажим, процедура — и изгиб сам собой получится. Обработайте канавки. машина как прецизионный инструмент, а не как этап грубой подготовки, и весь ваш процесс Процесс сгибания становится проще.
Поговорите с инженерами ZYCO о применении V-образных канавок и настройке процесса — самые выгодные цены. Проблема изгиба — это та, которую вы предотвращаете в канавке.


 ПОДДЕРЖИВАЕМАЯ СЕТЬ
 русский
 English
 français
 Deutsch
 italiano
 português
 español
 한국의
 Türkçe
 العربية